OEMボールバルブに最小発注数量があるのはなぜか
要点
最小発注数量は、実際には三つの数字をひとつにまとめたものです。第一の下限は溶解です。ASTM A351 のオーステナイト系鋳鋼品は溶解ロット単位で証明され、一つのロットは一回の炉のバッチですから、材質証明はその金属のバッチに属し、注文に属するのではありません。第二の下限は金型です。ロストワックス鋳造の本体は品番ごとにワックス射出金型を必要とし、その費用は何個作っても一度きりです。第三の下限は機械加工の段取りです。治具、検証済みの加工プログラム、初品検査は、個数ではなくロット単位で発生します。見積に現れるのは、この三つのうち最も高いものです。数量を下げてほしいと頼むより、いまどれが効いているのかを尋ねるほうが先に進みます。三つは別々の理由で動き、通常は一つを動かせば足りるからです。
最小発注数量を実際に決めているものは何か?
工場に最小発注数量を尋ねると、数字が一つ返ってきます。しかしその数字を作っているのは、互いに関係のない三つの制約です。
しかも三つが同時に効いていることはまれです。いまどれが効いているかを知っている買い手は、商談条件に手を触れないまま、それを満たせる場合が多いのです。
| 下限 | 何が決めているか | 何によって下がるか |
|---|---|---|
| 溶解 | ASTM A351 では化学成分が溶解ロット単位で証明され、証明書はそのロットに属する | 工場が日常的に溶解している材質を選び、他の注文とロットを共有すること |
| 金型 | ロストワックス鋳造の本体は、品番ごとにワックス射出金型を要する | 既存金型の流用と、差異を鋳造後の加工特徴に留めること |
| 段取り | 治具、検証済みの加工プログラム、初品検査がロット単位で発生する | 分割納入ではなく、年間を一回の生産にまとめること |
なぜ溶解が第一の下限になるのか?
ASTM A351 は耐圧部品向けオーステナイト系鋳鋼品を規定しています。鋼はアルゴン酸素脱炭(AOD)などの精錬の有無を問わず電気炉法で製造され、各鋳物は規格の成分表に対して溶解分析と製品分析を受けます。
一つの溶解ロットは、一回の炉のバッチです。
この一文が制約のすべてです。証明書の化学成分は金属のバッチに属します。EN 10204 3.1 型検査証明書が報告するのは、注文と製品規格が定める検査単位についての結果であり、製造部門から独立した検査担当者が確認します。そのいずれも、バッチそのものを小さくはしません。溶解ロットより小さい注文は、在庫向けや他の顧客向けを兼ねたロットから充当されます。
ですから、工場が毎週溶解している材質であれば数量の話は容易で、そうでない材質では難しくなります。CF8M は継続的に生産されています。どのロットが適合するかを狭める要求はすべて下限を押し上げますが、そうした条項は一見ありふれたものです。
- CF3M のような低炭素材を指定し、なおかつ証明書に単独表記を求め、二重表記では認めない場合
- フェライト量(FN)の範囲指定。測定され範囲内に収まったロットに限定されます
- 単一顧客専用の溶解ロットの要求。共有を完全に排除します
- 第三者立会検査の要求。EN 10204 3.2 型が 3.1 型に代わり、外部検査員の立会が必要になります
いずれも正当な要求です。ただしどれも数量上の代償を伴い、仕様がまだ草案の段階で把握しておくほうが安く済みます。条項の背景が契約上の要求ではなく耐食性の懸念であれば、まず材質の比較から始めるべきです。鋳造 CF8M 本体と鍛錬材 316 の違いは、図面が前提としているものとは異なります。
金型が最小発注数量を押し上げないのはどんなときか?
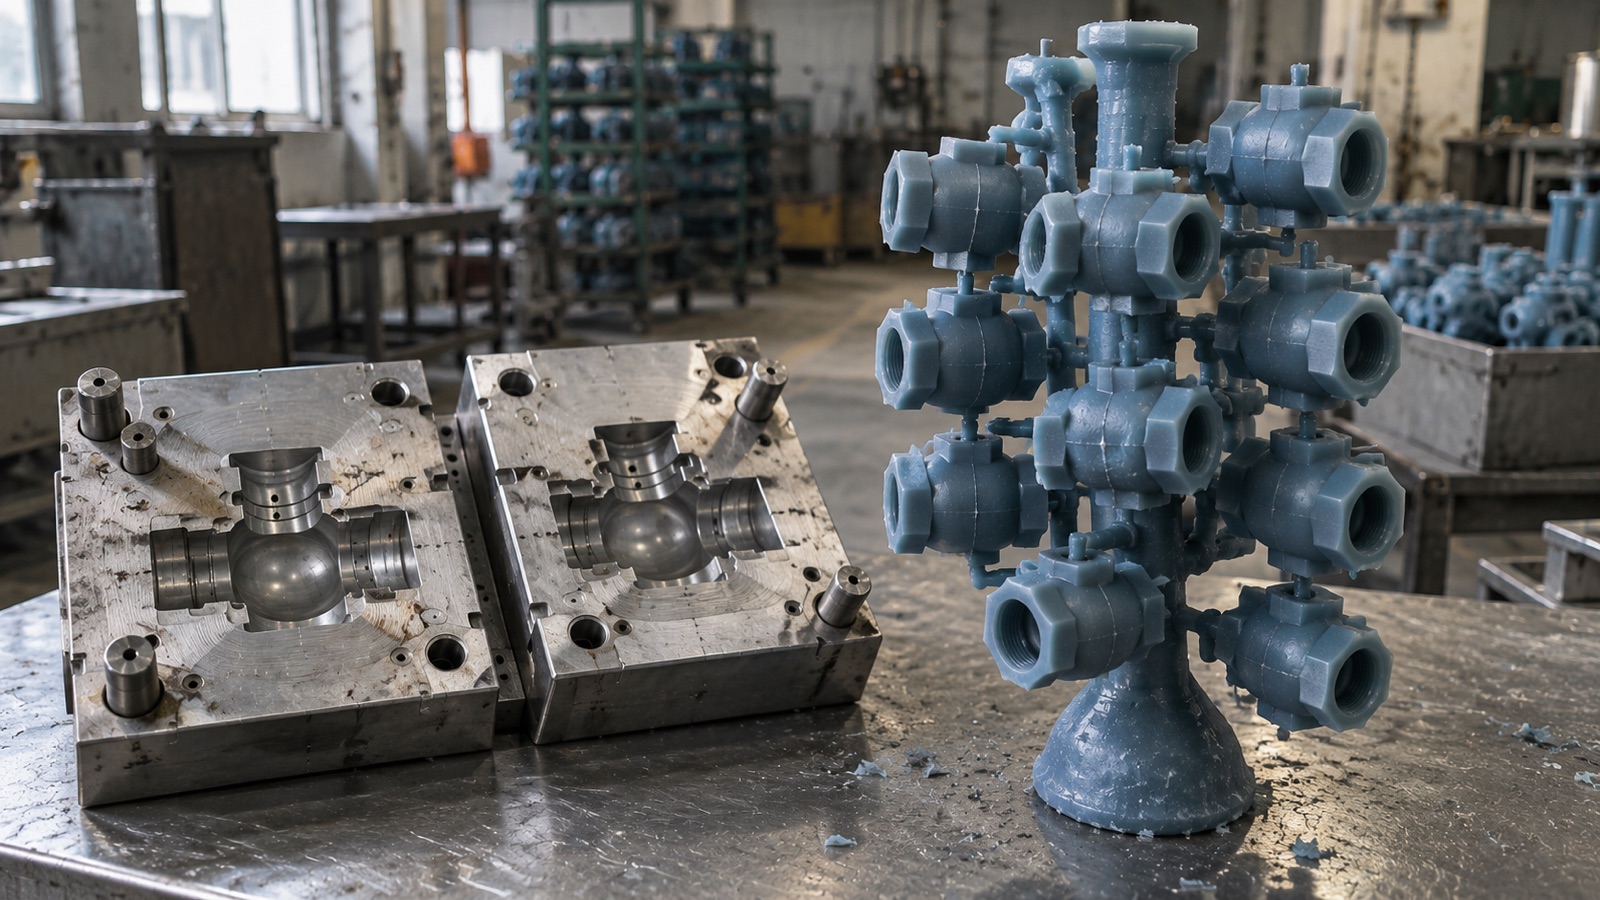
ステンレス本体は一般にロストワックス鋳造、青銅本体は砂型鋳造です。収縮と表面性状に理由があり、製法の比較で説明しています。金型の形態もそれに従います。
ワックス射出金型は金属の機械加工品で、品番ごとに一度製作します。供給者が公表している数値はおよそ 6,000 から 30,000 米ドル、製作に四週間から十二週間。これに対し木型や樹脂型の砂型用模型は概ね 500 から 3,000 米ドル、一週間から二週間です。これらは公表されている幅であって見積ではありません。幅の大半は部品の複雑さと、金型の取り数によるものです。
金型費は一度支払い、そこから出てくるすべてに配賦されます。500 個に配賦した金型と 5,000 個に配賦した同じ金型とでは、一個あたりの負担がまったく違います。最小発注数量が理不尽に見えるとき、買い手が実際に相手にしているのはこの計算です。
しかし品番が新しいからといって、必ず新しい金型が要るわけではありません。
金型が決めるのは鋳造形状だけです。ねじ、加工で出す面間寸法、ステム穴、シート溝、アクチュエータ取付面は、いずれも鋳造後に削り出します。接続形式を変えても、変わったのは加工プログラムと治具であって金型ではない、ということがあり得ます。ISO 5211 の取付面もボンネットに機械加工されるもので、鋳込まれるものではありません。
見積を動かす質問とは何か?
金型があるかどうかではありません。どの特徴が金型から出て、どの特徴が鋳造後に削り出されるのか。金型費が乗るのは前者だけです。自社の差異化要素を後者に収められる仕様なら、工場が既に持っている金型で流せることが少なくありません。
開発数量には第三の道があります。ワックスモデルを射出ではなく積層造形で作れば、試作段階から金型を外せます。量産から外せるわけではなく、造形したモデルと射出したモデルは表面と収縮挙動が異なるため、この方法で作った試作品は設計と勘合の確認用であって量産品ではありません。
| 工法 | 必要な金型 | 公表されている費用と納期 | 適する場面 |
|---|---|---|---|
| ロストワックス鋳造 | 金属製ワックス射出金型、品番ごとに一型 | 6,000〜30,000 米ドル、4〜12 週 | ステンレス本体の繰り返し量産 |
| 砂型鋳造 | 木型または樹脂型 | 500〜3,000 米ドル、1〜2 週 | 青銅本体、および大口径 |
| 積層造形ワックスモデル | 不要 | 個数課金、金型費なし | 試作と設計検証のみ |
なぜ機械加工の段取りに固有の下限があるのか?
鋳物はほぼ最終形状で届きますが、シール面、ねじ、ステム穴はこれから削ります。そのためにはこの本体を掴む治具と、その本体で検証された加工プログラムが要ります。検証は初品で行い、測定して確認してからロットの残りを流します。
段取りは個数ではなく、ロットごとに発生します。
一年を四回に分ければ、段取りを四回、初品を四回買ったことになります。間に何の変更もなければ別ですが、二回目のロットが一回目の検証をそのまま引き継ぐわけではありません。
これは買い手が最も直接に動かせる下限です。同時に、意図せず押し上げてしまいやすい下限でもあります。分割納入は買い手にとって運転資金の話ですが、供給者にとっては段取り回数の話になるからです。保管場所があるなら、一回で生産し分割で引き取る形が双方を満たします。
あなたの部品ではどの下限が効いているのか?
三つは独立して動くため、見積数量を決めるのがどれかは部品によって変わります。既存金型を使う標準本体なら段取りです。新しい形状なら金型であり、数量が小さいうちは他を大きく引き離します。材質条項に制約があれば、他の二つに余裕があっても溶解が効くことがあります。
見積に出るのは一番上の線だけです。どの下限が効いているかを尋ねれば交渉できるものが返ってきますが、数量を下げてほしいと頼めば同じ数字がもう一度返ってきます。
耐圧試験は最小発注数量を押し上げるのか?
耐圧試験は一個ごとの作業で数量に比例するため、最小発注数量を押し上げません。ここで取り上げるのは別の理由からです。試験の範囲は購入条件であり、買い手に代わって決めてくれる規格は存在しません。
API 598 は最短試験時間を定めています。作業開始時点ではなく、弁が規定の試験圧力に達した後から計測します。
| 呼び径 | 弁箱耐圧試験 | 弁座漏れ試験(逆止弁以外) |
|---|---|---|
| DN 50 以下(NPS 2 以下) | 15 秒 | 15 秒 |
| DN 65〜150(NPS 2½〜6) | 60 秒 | 60 秒 |
| DN 200〜300(NPS 8〜12) | 120 秒 | 120 秒 |
全数か抜取りか、どの合否基準を適用するかは注文書に書くべき事項です。立会の有無も同様です。立会付きの弁箱耐圧試験は生産日程への制約であり、個数あたりの単価とは性質の違うコストです。
この試験には既知の死角もあります。証明できるのはその時点で組み上がった耐圧境界だけで、まだ漏れ経路になっていない内部の巣は通過してしまいます。だからこそ鋳造品質は独自の条項で規定するのであって、試験成績書から読み取るものではありません。
MOQ を尋ねるより先に進む五つの質問
- この部品では、三つの下限のうちどれがこの数字を決めていますか
- どの特徴が金型から出て、どの特徴が鋳造後の加工で出ますか
- この本体を流せる既存金型はありますか。使うとすれば当社の部品は何を受け入れる必要がありますか
- 年間を一回の生産にまとめ、分割で引き取る形にすると数量はどうなりますか
- 証明書には何を記載する必要がありますか。それはどのロットで充当できるかを狭めますか
五つ目が最も飛ばされます。別の製品ラインのために書かれた条項が、書いた本人の意図しない形で注文を縛ることがあり、文書が草案のうちに確認する分にはコストがかかりません。
工場から買うべきでないのはどんな場合か?
ある数量を下回ると、単価が高くても代理店から買うほうが安くなります。金型と段取りの費用を、他社の注文が既に吸収しているからです。分岐点は部品ごとに違いますが、形は変わりません。数量が小さく、弁が標準的であるほど、直接取引の価格に占める固定費の割合が大きくなり、材料と工数の比重は下がります。
残る二つの場合は、そもそも数量の問題ではありません。
API 607 の耐火試験弁や API 6D のパイプライン弁であれば、問われるのは供給者の認定範囲がその製品のその口径とその材質を含むかどうかです。注文が大きいことは答えになりませんし、壁に掛かった証書も答えにはなりません。それは認定範囲の問題です。
納期が数週間しかない場合、ここまでのどの工程もそこまでは縮みません。鋳造、熱処理、機械加工、組立、試験は実体のある部品に対する直列の作業です。短納期の答えは在庫です。どの工程を省いたかを言わずに二週間納入を約束する工場は、在庫から見積っています。自社の在庫か、どこかの在庫かのどちらかです。
よくあるご質問
関連記事
参照規格:ASTM A351(耐圧部品向けオーステナイト系鋳鋼品)、BS EN 10204:2004(金属製品・検査文書の種類)、API Standard 598 第11版(バルブの検査と試験、最短試験時間)、ISO 5211(部分回転アクチュエータ取付)、API 607(四分の一回転弁の耐火試験)、API 6D(パイプラインおよび配管用バルブ)。
金型費と納期の幅は、ロストワックスおよび砂型鋳造の供給者が公表している数値で、二つの工法の相対的な規模を示すために引用しています。見積ではなく、部品の複雑さ、取り数、地域によって変動します。出典:ロストワックス鋳造と砂型鋳造の金型比較。最小発注数量は各メーカーが自社の炉、金型、機械加工の条件に基づいて設定するものであり、本稿のいかなる数値も特定の供給者の実務を表すものではありません。