Warum hat ein OEM-Kugelhahn eine Mindestbestellmenge?
Das Wichtigste
Eine Mindestbestellmenge sind drei Zahlen, genannt wird eine. Die erste setzt die Schmelze: Austenitische Gussstücke nach ASTM A351 werden je Schmelze zertifiziert, und eine Schmelze ist eine Ofencharge. Das Zeugnis gehört damit zur Charge und nicht zu Ihrer Bestellung. Die zweite setzt das Werkzeug: Ein feingegossenes Gehäuse braucht ein Wachsspritzwerkzeug je Teilenummer, einmal bezahlt, unabhängig davon wie viele Hähne daraus entstehen. Die dritte setzt das Rüsten: Vorrichtung, freigegebenes Programm und Erstmuster fallen je Los an, nicht je Stück. Das Angebot zeigt die höchste dieser Grenzen. Die Frage, welche es gerade ist, bringt weiter als die Bitte um eine kleinere Zahl, denn die drei bewegen sich aus verschiedenen Gründen und meist muss nur eine davon nachgeben.
Was bestimmt die Mindestbestellmenge tatsächlich?
Auf die Frage nach der Mindestmenge kommt eine Zahl zurück. In diese Zahl sind drei Randbedingungen eingeflossen, die nichts miteinander zu tun haben.
Sie sind auch selten gleichzeitig bindend. Wer weiß, welche davon gerade greift, kann sie häufig erfüllen, ohne an den kaufmännischen Konditionen etwas zu ändern.
| Untergrenze | Was sie bestimmt | Was sie senkt |
|---|---|---|
| Die Schmelze | Die Analyse wird nach ASTM A351 je Schmelze zertifiziert, und das Zeugnis gehört zu dieser Schmelze | Eine Güte, die die Gießerei regelmäßig erschmilzt, und eine mit anderen Aufträgen geteilte Schmelze |
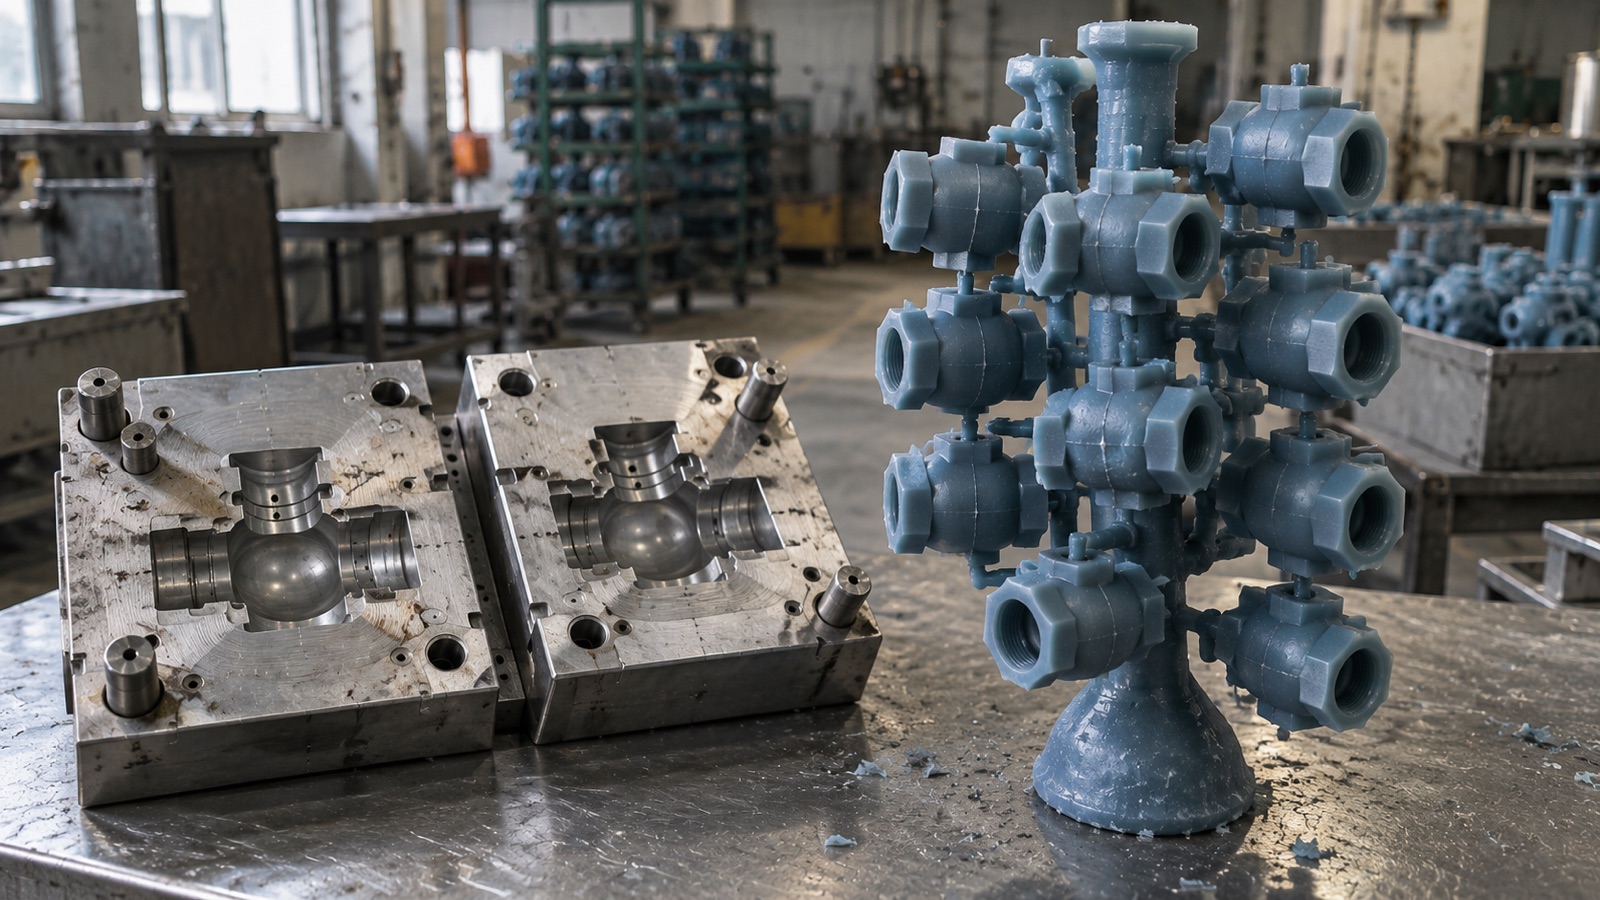
| Das Werkzeug | Ein feingegossenes Gehäuse braucht ein Wachsspritzwerkzeug je Teilenummer | Ein vorhandenes Werkzeug, und Änderungen, die in den spanend erzeugten Merkmalen bleiben |
| Das Rüsten | Vorrichtung, freigegebenes Programm und Erstmuster, je Los | Ein Los für das Jahr statt gestaffelter Lieferungen |
Warum setzt die Schmelze die erste Untergrenze?
ASTM A351 regelt austenitische Gussstücke für drucktragende Teile. Der Stahl wird im Elektroofenverfahren erschmolzen, mit oder ohne nachgeschaltete Frischung wie die Argon-Sauerstoff-Entkohlung, und jedes Gussstück erhält eine Schmelzanalyse und eine Stückanalyse gegen die Analysentabelle.
Eine Schmelze ist eine Ofencharge.
Dieser Satz ist die ganze Randbedingung. Die Analyse im Zeugnis gehört zu einer Charge Metall, und ein Abnahmeprüfzeugnis nach EN 10204 Typ 3.1 berichtet Ergebnisse für die Prüfeinheit, die Bestellung und Produktspezifikation festlegen, bestätigt durch einen von der Fertigung unabhängigen Prüfbeauftragten. Nichts davon macht die Charge kleiner. Eine Bestellung unterhalb einer Schmelze wird aus einer Schmelze bedient, die zugleich Lager oder einen anderen Kunden versorgt.
Bei einer Güte, die die Gießerei jede Woche erschmilzt, ist die Menge deshalb leicht zu verhandeln, bei einer seltenen schwer. CF8M läuft durchgehend. Alles, was die Zahl der infrage kommenden Schmelzen verringert, hebt die Untergrenze an, und die entsprechenden Klauseln wirken zunächst unscheinbar:
- Eine niedriggekohlte Güte wie CF3M, die im Zeugnis ausdrücklich so stehen muss und bei der die Doppelkennzeichnung nicht genügt
- Eine vorgegebene Ferritzahl, die den Auftrag auf Schmelzen begrenzt, deren Gefüge gemessen wurde und im Bereich lag
- Eine Schmelze, die einem Kunden vorbehalten bleibt und damit jede Teilung ausschließt
- Eine Prüfung unter Beisein Dritter, bei der ein Zeugnis nach EN 10204 Typ 3.2 an die Stelle des Typs 3.1 tritt und ein externer Prüfer anwesend sein muss
Jede dieser Forderungen ist berechtigt. Jede hat jedoch eine Mengenfolge, und es ist günstiger, das zu klären, solange die Spezifikation noch ein Entwurf ist. Steht hinter der Klausel die Korrosionsbeständigkeit und keine vertragliche Vorgabe, beginnt man beim Werkstoffvergleich: Der Unterschied zwischen einem gegossenen CF8M-Gehäuse und gewalztem 316 ist nicht der, den eine Zeichnung gewöhnlich unterstellt.
Wann treibt das Werkzeug die Mindestmenge nicht in die Höhe?
Edelstahlgehäuse entstehen in der Regel im Feinguss, Rotgussgehäuse im Sandguss, aus Gründen der Schwindung und der Oberfläche, die der Verfahrensvergleich beschreibt. Das Werkzeug folgt dieser Wahl.
Ein Wachsspritzwerkzeug ist ein spanend gefertigtes Metallteil und wird je Teilenummer einmal hergestellt. Lieferanten nennen öffentlich Beträge von etwa 6.000 bis 30.000 US-Dollar bei vier bis zwölf Wochen Herstellzeit, gegenüber rund 500 bis 3.000 US-Dollar und ein bis zwei Wochen für ein Sandgussmodell aus Holz oder Harz. Das sind veröffentlichte Spannen und keine Angebote. Der Abstand darin erklärt sich überwiegend aus der Teilekomplexität und der Zahl der Formnester.
Werkzeugkosten fallen einmal an und verteilen sich auf alles, was daraus entsteht. Ein auf 500 Stück umgelegtes Werkzeug trägt sich anders als dasselbe Werkzeug auf 5.000 Stück, und mit dieser Rechnung ringt ein Einkäufer, wenn eine Mindestmenge willkürlich wirkt.
Eine neue Teilenummer bedeutet aber nicht zwangsläufig ein neues Werkzeug.
Ein Werkzeug bestimmt die Gussform und sonst nichts. Gewinde, spanend erzeugte Baulängen, Spindelbohrung, Sitzaufnahme und Antriebsanschluss entstehen danach. Wer den Anschluss ändert, hat möglicherweise Programm und Vorrichtung geändert, nicht das Werkzeug. Ein Anschluss nach ISO 5211 wird in das Oberteil gefräst und nicht eingegossen.
Welche Frage bewegt ein Angebot wirklich?
Nicht, ob ein Werkzeug vorhanden ist. Sondern welche Merkmale aus dem Werkzeug kommen und welche nach dem Guss spanend entstehen. Nur die erste Gruppe trägt Werkzeugkosten, und eine Spezifikation, die ihre unterscheidenden Merkmale in der zweiten Gruppe hält, läuft oft auf einem Werkzeug, das die Gießerei bereits besitzt.
Für Entwicklungsmengen gibt es einen dritten Weg. Ein Wachsmodell lässt sich drucken statt spritzen, womit das Werkzeug aus der Musterphase verschwindet. Aus der Serie verschwindet es damit nicht, und ein gedrucktes Modell unterscheidet sich in Oberfläche und Schwindungsverhalten von einem gespritzten. Ein so gefertigtes Muster ist deshalb eine Konstruktions- und Passprüfung und kein Serienteil.
| Verfahren | Erforderliches Werkzeug | Veröffentlichte Kosten und Dauer | Wofür geeignet |
|---|---|---|---|
| Feinguss | Wachsspritzwerkzeug aus Metall, je Teilenummer | 6.000 bis 30.000 US-Dollar, 4 bis 12 Wochen | Edelstahlgehäuse in wiederkehrender Serie |
| Sandguss | Modell aus Holz oder Harz | 500 bis 3.000 US-Dollar, 1 bis 2 Wochen | Rotgussgehäuse und größere Nennweiten |
| Gedrucktes Wachsmodell | Keines | Je Stück, keine Werkzeugkosten | Nur Muster und Konstruktionsnachweis |
Warum hat das Rüsten eine eigene Mindestmenge?
Ein Gussstück kommt endkonturnah an und braucht dennoch Dichtflächen, Gewinde und Spindelbohrung. Dafür sind eine auf dieses Gehäuse gebaute Vorrichtung und ein daran freigegebenes Programm nötig, und die Freigabe erfolgt am Erstmuster, das gemessen wird, bevor der Rest des Loses läuft.
Gerüstet wird je Los, nicht je Stück.
Wer ein Jahr in vier Lieferungen teilt, hat vier Rüstvorgänge und vier Erstmuster gekauft. Das zweite Los erbt die Freigabe des ersten nicht, sofern sich zwischenzeitlich etwas geändert hat.
Dies ist die Grenze, die ein Einkäufer am unmittelbarsten bewegt. Es ist zugleich die, die er versehentlich anhebt, denn gestaffelte Lieferungen sind auf der einen Seite des Tisches eine Frage des Umlaufvermögens und auf der anderen eine Frage des Rüstens. Wo Lagerfläche vorhanden ist, löst ein Los mit Abrufen beides.
Welche Untergrenze bindet bei Ihrem Teil?
Die drei bewegen sich unabhängig, also wechselt mit dem Teil auch, welche die angebotene Zahl setzt. Ein Standardgehäuse auf vorhandenem Werkzeug hält das Rüsten. Eine neue Form hält das Werkzeug, und zwar mit deutlichem Abstand, solange die Menge klein ist. Eine eingeschränkte Werkstoffklausel kann die Schmelze halten, während die beiden anderen bequem darunter liegen.
Ein Angebot zeigt nur die oberste Linie. Wer fragt, welche Grenze bindet, bekommt etwas Verhandelbares. Wer um eine kleinere Zahl bittet, bekommt dieselbe Zahl noch einmal.
Erhöht die Druckprüfung die Mindestmenge?
Die Druckprüfung ist ein Vorgang je Armatur und skaliert linear, hebt die Mindestmenge also nicht an. Sie gehört aus einem anderen Grund hierher: Ihr Umfang ist eine Beschaffungsbedingung, und keine Norm entscheidet ihn anstelle des Bestellers.
API 598 legt Mindestprüfdauern fest, gerechnet ab dem Zeitpunkt, an dem die Armatur unter vollem Prüfdruck steht, und nicht ab Beginn des Vorgangs.
| Nennweite | Gehäuseprüfung | Sitzprüfung, andere Armaturen als Rückschlagarmaturen |
|---|---|---|
| DN 50 und kleiner (NPS 2 und kleiner) | 15 Sekunden | 15 Sekunden |
| DN 65 bis 150 (NPS 2½ bis 6) | 60 Sekunden | 60 Sekunden |
| DN 200 bis 300 (NPS 8 bis 12) | 120 Sekunden | 120 Sekunden |
Ob jede Armatur geprüft wird oder eine Stichprobe und welches Annahmekriterium gilt, gehört in die Bestellung. Ebenso das Beisein eines Prüfers. Eine unter Beisein durchgeführte Gehäuseprüfung ist eine Terminbindung für die Fertigung, und das ist eine andere Art von Kosten als ein Stückpreis.
Die Prüfung hat zudem einen bekannten blinden Fleck. Sie belegt die zusammengebaute Druckgrenze in diesem Augenblick. Innenliegende Porosität, die noch keinen Leckpfad geöffnet hat, besteht sie. Deshalb wird Gussqualität eigenständig spezifiziert und nicht aus einem Prüfbericht abgelesen.
Fünf Fragen, die weiterführen als die nach der Mindestmenge
- Welche der drei Untergrenzen setzt diese Zahl bei meinem Teil?
- Welche Merkmale kommen aus dem Werkzeug und welche entstehen nach dem Guss?
- Gibt es ein vorhandenes Werkzeug für dieses Gehäuse, und worauf müsste sich mein Teil dafür einlassen?
- Wie sieht die Menge aus, wenn das Jahr ein Los mit Abrufen ist?
- Was muss im Zeugnis stehen, und schränkt das ein, welche Schmelzen den Auftrag bedienen können?
Die fünfte wird übersprungen. Eine Klausel, die für eine andere Produktlinie geschrieben wurde, kann einen Auftrag auf eine Weise einschränken, die ihr Verfasser nicht beabsichtigt hat, und die Prüfung kostet nichts, solange das Dokument ein Entwurf ist.
Wann ist eine Gießerei die falsche Bezugsquelle?
Unterhalb einer gewissen Menge ist der Händler auch beim höheren Stückpreis günstiger, weil der Auftrag eines anderen Werkzeug und Rüsten bereits aufgenommen hat. Der Umschlagpunkt hängt vom Teil ab. Das Muster nicht: Je kleiner die Menge und je standardnäher die Armatur, desto größer der Anteil fixer Kosten am Direktpreis und desto kleiner der Anteil von Material und Arbeit.
Zwei weitere Fälle sind überhaupt keine Mengenfragen.
Bei einer brandgeprüften Armatur nach API 607 oder einer Pipelinearmatur nach API 6D entscheidet, ob die Qualifikation des Lieferanten dieses Produkt in dieser Nennweite und diesem Werkstoff abdeckt. Eine große Bestellung beantwortet das nicht, und ein Zertifikat an der Wand ebenso wenig. Es ist eine Frage des Geltungsbereichs.
Und wenn in wenigen Wochen geliefert werden muss, lässt sich nichts von alledem weit genug zusammendrücken. Gießen, Wärmebehandeln, Bearbeiten, Montieren und Prüfen sind aufeinanderfolgende Arbeitsgänge an einem realen Teil. Auf eine kurze Lieferzeit antwortet Lagerbestand. Eine Gießerei, die zwei Wochen zusagt, ohne den entfallenen Schritt zu benennen, bietet aus dem Lager an, aus dem eigenen oder aus einem fremden.
Häufige Fragen
Verwandte Artikel
- Wie Kugelhähne hergestellt werden: Guss, Schmieden und CNC
- Gussqualität bei Kugelhähnen: Porosität und ihr Versagensbild
- Ist CF8M dasselbe wie 316? Was sich beim gegossenen Gehäuse ändert
- Zertifikate von Armaturenherstellern: Geltungsbereich prüfen
- ISO 5211 Anschlussmaße für Antriebe: F03 bis F100
- Stainless Steel Ball Valve OEM Manufacturing in Taiwan
Herangezogene Normen: ASTM A351 (austenitische Gussstücke für drucktragende Teile), BS EN 10204:2004 (metallische Erzeugnisse, Arten von Prüfbescheinigungen), API Standard 598, 11. Ausgabe (Prüfung von Armaturen, Mindestprüfdauern), ISO 5211 (Anschluss von Schwenkantrieben), API 607 (Brandprüfung für Schwenkarmaturen), API 6D (Pipeline- und Rohrleitungsarmaturen).
Die Spannen für Werkzeugkosten und Herstellzeit sind von Feinguss- und Sandgusslieferanten veröffentlicht und werden hier angeführt, um die Größenordnung beider Wege zu zeigen. Sie sind kein Angebot und ändern sich mit Teilekomplexität, Nesterzahl und Region. Quelle: Werkzeugvergleich Feinguss und Sandguss. Mindestbestellmengen legt jeder Hersteller nach seinen eigenen Gegebenheiten in Schmelzbetrieb, Werkzeugbau und Bearbeitung fest; keine Zahl in diesem Beitrag steht für die Praxis eines bestimmten Lieferanten.