OEM 球閥為什麼會有最低訂購量?
重點摘要
最低訂購量其實是三個數字,只是報價時併成一個。第一道是熔煉:ASTM A351 的沃斯田鐵鑄件是按爐次認證的,一個爐次就是一批爐料,材質證明屬於那一批金屬,不屬於你的訂單。第二道是開模:脫蠟鑄造的閥體,每個料號都需要一副射蠟模具,這筆錢付一次,不管後面出多少顆閥。第三道是加工設定:治具、驗證過的加工程式與首件確認,是按「批」花的,不是按「件」。報價呈現的是這三道裡最高的那一道。與其要求對方降低數量,不如直接問是哪一道在卡——三者的成因不同,通常只有一道需要鬆動。
真正決定最低訂購量的是什麼?
向工廠詢問最低訂購量,回來的是一個數字。但組成這個數字的是三個彼此無關的限制。
而且三者很少同時卡住。採購只要知道現在是哪一道在卡,往往不必動到任何商業條件就能滿足它。
| 門檻 | 由什麼決定 | 怎麼讓它下降 |
|---|---|---|
| 熔煉 | ASTM A351 的化學成分按爐次認證,材質證明屬於那個爐次 | 選用工廠固定在熔的牌號,並接受與其他訂單共用爐次 |
| 開模 | 脫蠟鑄造的閥體,每個料號都要一副射蠟模具 | 沿用既有模具,把差異留在鑄後加工的特徵上 |
| 加工設定 | 治具、驗證過的加工程式與首件確認,按批次計算 | 全年一批生產,而不是分批投產 |
為什麼熔煉是第一道門檻?
ASTM A351 規範的是承壓用沃斯田鐵鑄件。鋼液以電爐製程熔煉,可搭配氬氧脫碳(AOD)等精煉程序,每一件鑄件都要做熔煉分析與成品分析,對照規範的化學成分表。
一個爐次,就是一批爐料。
這句話本身就是整道限制。材質證明上的化學成分,屬於那一批金屬;而 EN 10204 3.1 型檢驗證明所報告的,是訂單與產品規範所界定的那個檢驗批,由獨立於製造部門的檢驗代表簽署確認。這些都無法讓那一批爐料變小。訂購量低於一個爐次時,會由一個同時供應庫存、或供應其他客戶的爐次來出貨。
所以在工廠每週都在熔的牌號上,數量談起來很容易;換成不常熔的就難。CF8M 是持續在生產的。任何會縮小「哪些爐次符合條件」的要求,都會把門檻推高,而這類條款往往看起來很平常:
- 指定低碳牌號如 CF3M,且要求證明上必須單獨載明,不接受雙牌號標示
- 指定肥粒鐵含量(FN)範圍,等於限定在有量測且落在範圍內的那些爐次
- 要求爐次專用於單一客戶,等於完全排除共用
- 要求第三方見證試驗,此時 EN 10204 3.2 型證明取代 3.1 型,外部檢驗員必須到場
這幾項都是合理的要求,但每一項都帶著數量上的代價,而且在規範還是草稿的階段弄清楚最便宜。如果加上這條款的理由是耐蝕性考量、而非合約硬性規定,那該先看的是材質比較:鑄造 CF8M 閥體與鍛軋 316 的差別,跟多數圖面所假設的並不一樣。
什麼情況下開模不會墊高最低訂購量?
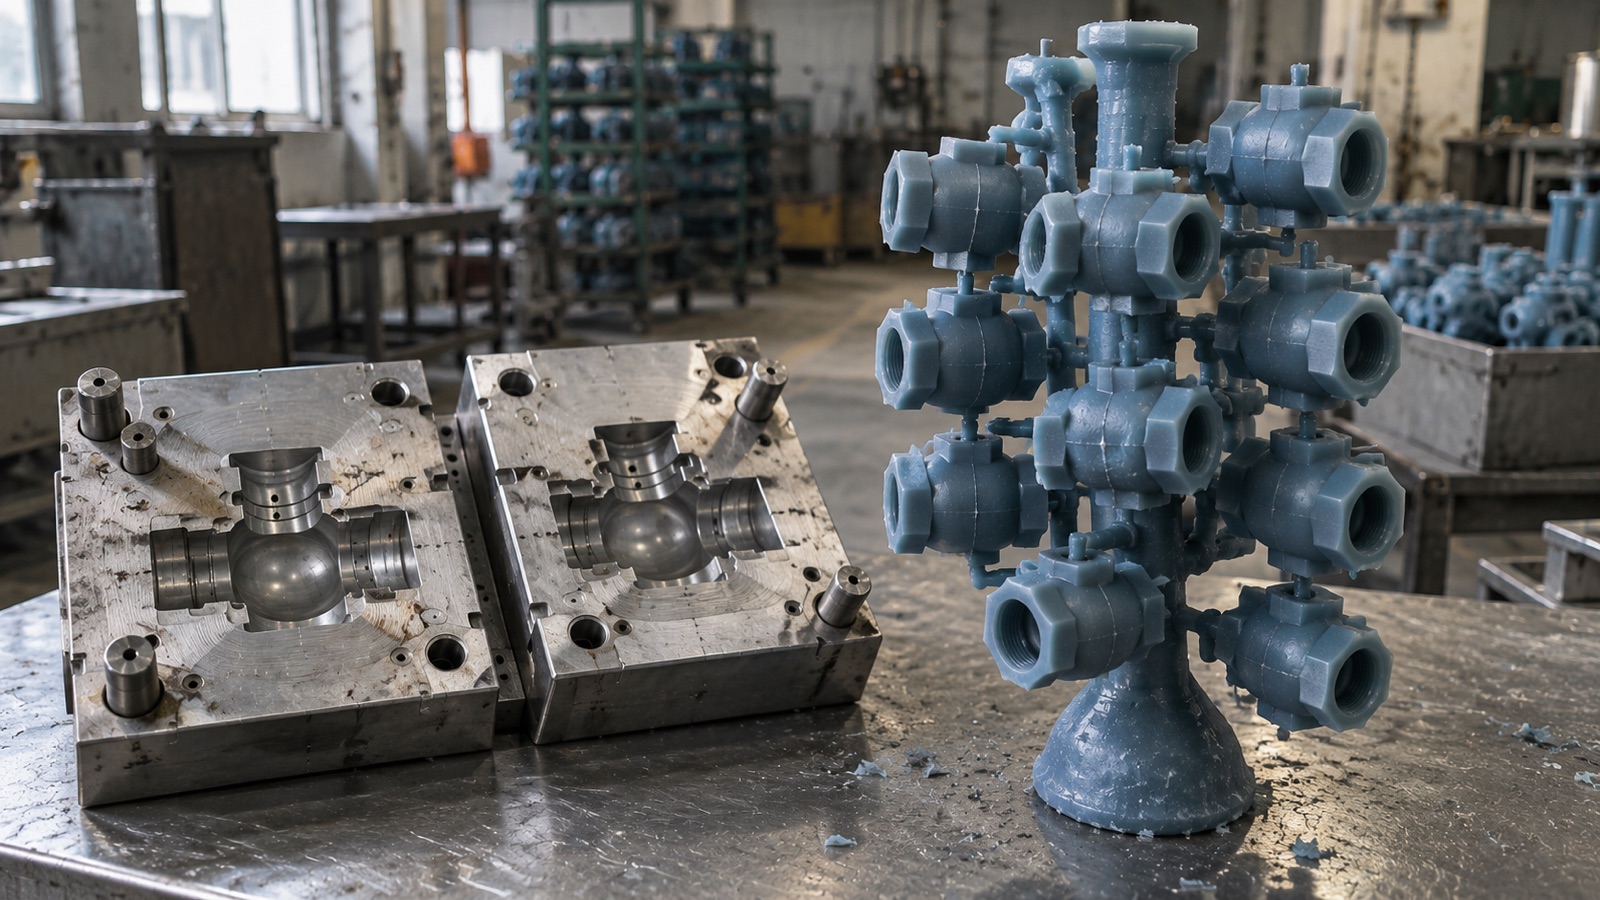
不鏽鋼閥體多半採脫蠟鑄造,青銅閥體採砂模鑄造,原因在於收縮率與表面精度,這部分在製程比較裡有說明。模具的型態也隨之不同。
射蠟模具是金屬加工件,每個料號開一次。鑄造廠公開的行情大約是 6,000 至 30,000 美元、四到十二週;砂模用的木模或樹脂模型則約 500 至 3,000 美元、一到兩週。這些是公開的區間,不是報價。區間內的落差主要來自零件複雜度,以及模具做幾個穴。
開模費付一次,然後攤到所有從這副模具出來的產品上。同一副模具攤在 500 顆和攤在 5,000 顆上,每顆承擔的成本完全不同。當最低訂購量看起來很不合理時,採購真正在跟它拉扯的,其實是這道算式。
但換一個料號,不見得就要開一副新模具。
模具決定的只有「鑄出來的形狀」。螺紋、加工的結構長度、閥桿孔、閥座槽與驅動器安裝面,全都是鑄後才切削出來的。改端接形式,動到的可能只是加工程式與治具,不是模具。ISO 5211 安裝面是加工到閥蓋上的,不是鑄出來的。
真正能鬆動報價的是哪個問題?
不是問「你們有沒有模具」,而是問「我這顆閥,哪些特徵是鑄出來的、哪些是鑄後加工的」。只有前者要付模具費。如果規範能把自己的差異化特徵留在後者,通常就能直接用工廠既有的模具生產。
開發階段還有第三條路。蠟模可以用列印取代射出,這樣打樣階段完全不需要模具。但它不會讓量產階段免掉模具,而且列印蠟模與射出蠟模在表面與收縮行為上並不相同,所以這樣做出來的樣品是設計與配合的驗證件,不是量產件。
| 路徑 | 需要的模具 | 公開行情與工期 | 適用場合 |
|---|---|---|---|
| 脫蠟鑄造 | 金屬射蠟模具,每個料號一副 | 6,000 至 30,000 美元,4 至 12 週 | 不鏽鋼閥體的重複量產 |
| 砂模鑄造 | 木模或樹脂模型 | 500 至 3,000 美元,1 至 2 週 | 青銅閥體,以及較大口徑 |
| 列印蠟模 | 不需要 | 按件計價,無模具費 | 僅用於樣品與設計驗證 |
加工設定為什麼有自己的最低量?
鑄件出來時已接近成品外型,但密封面、螺紋與閥桿孔仍需切削。這需要一副專門夾持這個閥體的治具,以及一支在它身上驗證過的加工程式;驗證的方式是做首件,量測確認之後,整批才會放行。
設定是按批次花的,不是按件。
把一年拆成四次交貨,等於買了四次設定和四次首件。第二批不會自動繼承第一批的驗證結果,除非中間什麼都沒變。
這是採購最容易直接壓下來的一道。它也是最容易在無意間被推高的一道——分批交貨在買方這邊是資金周轉的考量,到了供應商那邊卻變成設定次數的問題。只要倉儲空間允許,一次投產、分批叫貨,兩邊的需求都能顧到。
你的零件到底卡在哪一道?
三道門檻各自獨立移動,所以決定報價數量的是哪一道,會隨著零件改變。標準閥體搭既有模具,卡的是加工設定。全新形狀卡的是開模,而且在數量還小的時候會高出一大截。材質條款受限時,就算另外兩道都很寬鬆,也可能由熔煉決定。
報價只會呈現最上面那一條線。問「是哪一道在卡」,得到的是可以談的東西;直接要求對方報低一點,得到的通常是同一個數字再講一次。
試壓會墊高最低訂購量嗎?
試壓是按顆進行的作業,隨數量線性增加,所以它不會把最低訂購量推高。之所以放在這裡談,是因為試壓的範圍屬於採購條款,沒有任何規範會替買方預設。
API 598 規定了最短測試時間,從閥件達到全測試壓力之後開始計算,而不是從作業開始計時。
| 閥件口徑 | 殼體試壓 | 密封試壓(止回閥以外) |
|---|---|---|
| DN 50 以下(NPS 2 以下) | 15 秒 | 15 秒 |
| DN 65 至 150(NPS 2½ 至 6) | 60 秒 | 60 秒 |
| DN 200 至 300(NPS 8 至 12) | 120 秒 | 120 秒 |
要全檢還是抽檢、採用哪一套允收標準,都應寫進訂單。是否需要見證也一樣。見證式殼體試壓對生產排程是一種限制,那和「每顆多少錢」是不同性質的成本。
試壓還有一個已知的盲點。它證明的是當下這顆組裝完成的承壓邊界;尚未形成洩漏路徑的次表面氣孔,是可以通過試壓的。這也正是為什麼鑄件品質要另外用自己的條款去規範,而不是從一張試壓報告去推論。
比問 MOQ 更有用的五個問題
- 我這個零件,目前是三道門檻裡的哪一道在決定這個數字?
- 哪些特徵是模具鑄出來的,哪些是鑄後加工的?
- 有沒有既有模具可以跑這個閥體?如果要用,我的零件需要接受哪些妥協?
- 如果改成全年一次投產、分批叫貨,數量會變成多少?
- 材質證明必須寫到什麼程度?這會限縮哪些爐次可以承接這張單嗎?
第五題最常被跳過。一條為了另一條產品線寫的規範條款,可能以撰寫者從未預期的方式限制住這張訂單,而在文件還是草稿時去確認,不花任何成本。
什麼時候不該找工廠買?
低於某個數量,即使單價較高,向代理商買反而便宜,因為開模與設定的成本早就由別人的訂單吸收掉了。臨界點因零件而異,但規律不變:數量越小、閥件越標準,直接向工廠採購的價格裡,固定費用所佔的比重就越高,材料與工時反而不是重點。
另外兩種情況,根本不是數量的問題。
需要 API 607 防火試驗閥、或 API 6D 管線閥時,關鍵在於供應商的資格認證範圍是否涵蓋該產品的該口徑與該材質。訂單下得大並不能回答這個問題,牆上掛著證書也不能。那是一個認證範圍的問題。
如果交期只有幾週,上述任何一段都壓縮不到那個程度。鑄造、熱處理、加工、組裝與試壓,是發生在實體零件上的序列工序。短交期的答案是現貨。工廠若答應兩週交貨卻說不出省掉了哪一段,那是在報現貨——自己的,或別人的。
常見問題
相關文章
引用規範:ASTM A351(承壓用沃斯田鐵鑄件)、BS EN 10204:2004(金屬製品檢驗文件類型)、API Standard 598 第 11 版(閥門檢驗與試驗,最短測試時間)、ISO 5211(部分迴轉驅動器連接)、API 607(四分之一迴轉閥防火試驗)、API 6D(管線與管路閥門)。
文中的開模費與工期區間,引自脫蠟與砂模鑄造供應商公開的資料,用途是呈現兩條路徑的相對量級。那不是報價,也會隨零件複雜度、模穴數與地區而變動。來源:脫蠟鑄造與砂模鑄造的模具比較。最低訂購量由各製造商依自身的熔煉、模具與加工條件訂定,文中任何數字都不代表任何特定供應商的實際做法。