Ist CF8M dasselbe wie 316? Was sich ändert, wenn ein Kugelhahngehäuse gegossen wird
Das Wichtigste
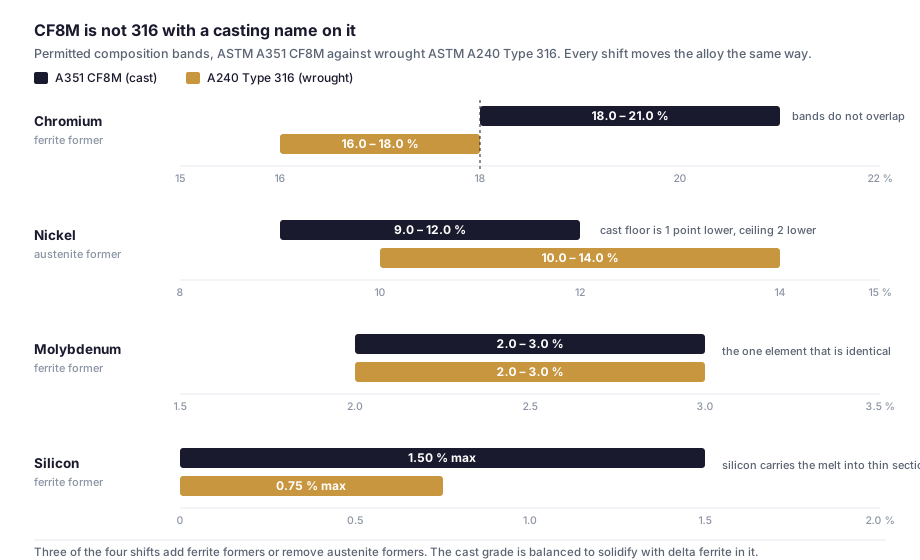
CF8M ist das Gusspendant zum Knetwerkstoff Type 316 und wird nach einer anderen Norm mit anderen Grenzwerten bestellt. ASTM A351 setzt Chrom auf 18,0 bis 21,0 %, vollständig oberhalb der 16,0 bis 18,0 % von ASTM A240 Type 316; Nickel liegt bei 9,0 bis 12,0 % gegenüber 10,0 bis 14,0 %; Silizium ist bis 1,50 % gegenüber 0,75 % zulässig. Molybdän ist mit 2,0 bis 3,0 % das einzige übereinstimmende Element. Alle diese Verschiebungen drücken die Legierung in Richtung Ferrit, sodass ein CF8M-Gussstück mit Deltaferrit erstarrt, üblicherweise mit 5 bis 20 FN. Deshalb hält ein Magnet an einem Edelstahlgehäuse, und deshalb entscheidet der Magnettest nichts: Zwei Schmelzen, die beide CF8M erfüllen, können bei Schoefer-Verhältnissen von 1,02 und 1,44 liegen, die eine nahezu vollaustenitisch, die andere deutlich ferrithaltig.
Warum wird ein Kugelhahngehäuse gegossen und nicht aus dem Stab gedreht?
Im Inneren eines Kugelhahngehäuses liegen Flächen, die eine Drehmaschine schwer erreicht: die Sitztaschen, der Kugelraum, die Schulter, an der der Kugelraum auf den Anschluss trifft, und der Spindelansatz. Der Guss erzeugt diese Geometrie in einem Schritt und überlässt der Bearbeitung nur die Flächen mit Toleranz. Deshalb kommen Gehäuse oberhalb der kleinsten Größen als Gussteile, während Instrumentierungsventile, klein und weitgehend gerade gebohrt, häufig aus dem Stab gedreht werden. Die Formgebungswege sind beschrieben in wie Kugelhähne hergestellt werden.
Für die Beschaffung folgt daraus, dass Gehäuse und Spindel desselben Ventils in der Regel zwei verschiedene Erzeugnisformen von Edelstahl sind, die nach zwei verschiedenen Normen eingekauft werden.
Was schreiben ASTM A351 CF8M und ASTM A240 Type 316 jeweils vor?
Lieferantenübersichten beschreiben die beiden gern als chemisch gleichwertig, mitunter mit einer Zahl versehen, etwa rund 97 % gemeinsame Analyse. Liest man sie als Bereiche statt als Einzelwerte, steht das so in den beiden Normen nicht.
| Element oder Eigenschaft | ASTM A351 CF8M (Guss) | ASTM A240 Type 316 (Knetwerkstoff) | Richtung der Verschiebung |
|---|---|---|---|
| Kohlenstoff | 0,08 % max. | 0,08 % max. | identisch |
| Mangan | 1,50 % max. | 2,00 % max. | Guss lässt weniger zu |
| Silizium | 1,50 % max. | 0,75 % max. | Guss lässt das Doppelte zu |
| Chrom | 18.0 – 21.0 % | 16.0 – 18.0 % | Bänder überschneiden sich nicht |
| Nickel | 9.0 – 12.0 % | 10.0 – 14.0 % | Gussband liegt tiefer |
| Molybdän | 2.0 – 3.0 % | 2.0 – 3.0 % | identisch |
| Zugfestigkeit, min. | 485 MPa (70 ksi) | 515 MPa (75 ksi) | Gussmindestwert 30 MPa tiefer |
| Streckgrenze, min. | 205 MPa (30 ksi) | 205 MPa (30 ksi) | identisch |
Eine Zahl lohnt sich aus dieser Tabelle mitzunehmen: die Wirksumme gegen Lochkorrosion, gerechnet als Cr + 3,3 Mo. CF8M liegt über seinen Bereich bei 24,6 bis 30,9, Type 316 bei 22,6 bis 27,9. Die Gusssorte liegt damit rund zwei Punkte höher, was der Annahme hinter Substitutionsargumenten, die beide als austauschbar behandeln, gerade entgegensteht. Stickstoff ist für CF8M nach A351 nicht festgelegt und bleibt in beiden Werten unberücksichtigt.
Was bedeutet die Bezeichnung CF8M?
Die Bezeichnung ist älter als ihre Übernahme durch ASTM und stammt aus dem System des Alloy Casting Institute, in dem jedes Zeichen eine Information trägt und keine laufende Nummer ist.
| Zeichen | Wofür es steht | Bei CF8M |
|---|---|---|
| C | Legierung für korrosive Beanspruchung. Steht an dieser Stelle ein H, handelt es sich um eine hitzebeständige Legierung für Einsatz oberhalb von etwa 650 °C. | korrosive Beanspruchung |
| F | Lage der Analyse im Eisen-Chrom-Nickel-Diagramm; der Buchstabe rückt im Alphabet vor, je höher Nickel gegenüber Chrom liegt. | übliche austenitische Einstellung |
| 8 | Höchstgehalt an Kohlenstoff, in Hundertstel Prozent. | 0,08 % max. |
| M | Molybdän der Grundlegierung zugesetzt. | 2.0 – 3.0 % |
So gelesen kommt die Reihe ohne Nachschlagetabelle aus. CF3M ist dieselbe Legierung mit einer Kohlenstoffgrenze von 0,03 %; CF8 ist dieselbe Basis ohne Molybdän; CF8C enthält eine stabilisierende Zugabe von Niob. Ein verbreiteter Lesefehler löst sich damit ebenfalls auf: Die Ziffer ist eine Kohlenstoffgrenze, keine Sortennummer und kein Festigkeitswert. Genau deshalb teilen CF8M und der Knetwerkstoff Type 316 die Kohlenstoffgrenze und unterscheiden sich in jedem anderen Element der Tabelle oben.
Warum enthält die Gusssorte mehr Chrom und weniger Nickel?
Chrom, Molybdän und Silizium stabilisieren Ferrit. Nickel, Mangan, Kohlenstoff und Stickstoff stabilisieren Austenit. Hält man die beiden Spalten der Tabelle gegen diese Einteilung, ist das Bild nicht gemischt: Die Gusssorte hebt zwei Ferritbildner an, senkt einen Austenitbildner und nimmt der Nickeluntergrenze einen ganzen Punkt.
Silizium verrät den Grund. Eine Schmelze mit mehr Silizium bleibt länger fließfähig und füllt dünne Querschnitte und lange Laufwege, bevor sie erstarrt. Das ist eine gießtechnische Anforderung, keine korrosionstechnische. Silizium ist zugleich ein starker Ferritbildner, die Fließfähigkeit wird also mit einer Folge im Gefüge erkauft.
Diese Folge ist Deltaferrit. Austenitischer Edelstahl dieser Analyse erstarrt nicht als Austenit, sondern als primärer Deltaferrit und wandelt beim Abkühlen in Richtung Austenit um, wobei die Umwandlung unvollständig bleibt. Was übrig bleibt, ist Restdeltaferrit, und der ist ferromagnetisch.
Es lohnt sich, genau zu sagen, was das nicht verursacht, denn die falsche Erklärung ist im Umlauf. ASTM A351 verlangt, dass die Gussstücke bei mindestens 1040 °C (1900 °F) lösungsgeglüht und anschließend in Wasser abgeschreckt oder auf andere Weise rasch abgekühlt werden. Restferrit in einem normkonformen Gussstück ist deshalb kein Beleg dafür, dass die Wärmebehandlung ausgelassen wurde. Er ist da, weil der Analysenbereich ihn dorthin setzt.
Warum ist mein Kugelhahn aus Edelstahl magnetisch?
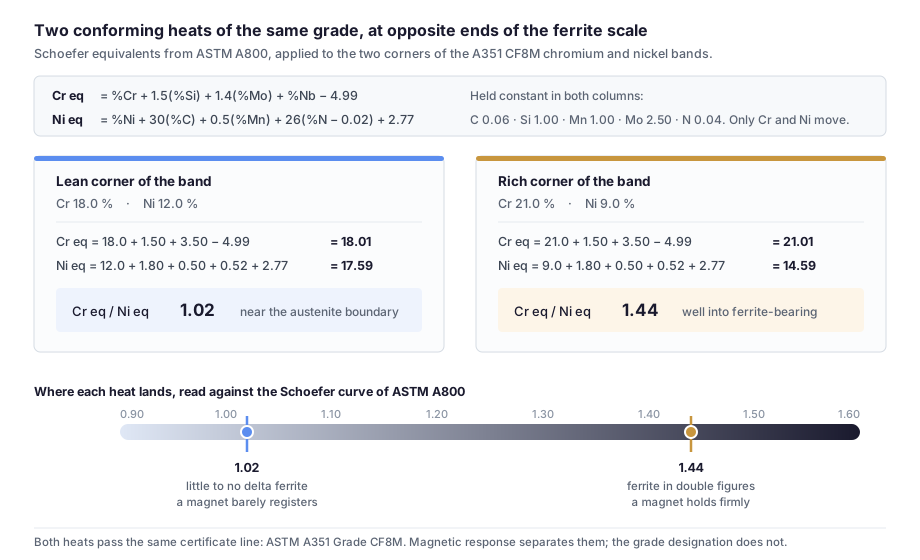
ASTM A800 gibt das Verfahren an, den Ferritgehalt einer austenitischen Gusslegierung aus ihrer Analyse zu schätzen, mit den Äquivalenten nach Schoefer:
- Cr eq = %Cr + 1.5(%Si) + 1.4(%Mo) + %Nb − 4.99
- Ni eq = %Ni + 30(%C) + 0.5(%Mn) + 26(%N − 0.02) + 2.77
Man nehme eine Schmelze mit Kohlenstoff 0,06, Silizium 1,00, Mangan 1,00, Molybdän 2,50 und Stickstoff 0,04 und bewege nur Chrom und Nickel innerhalb des A351-Bereichs. Am mageren Ende, Chrom 18,0 und Nickel 12,0, ergeben sich die Äquivalente 18,01 und 17,59, ein Verhältnis von 1,02. Am reichen Ende, Chrom 21,0 und Nickel 9,0, ergeben sie 21,01 und 14,59, ein Verhältnis von 1,44.
Beide Schmelzen erfüllen CF8M. Beide würden in derselben Zeile derselben Norm bescheinigt. Die eine liegt nahe an der Austenitgrenze und spricht kaum auf einen Magneten an, die andere führt Ferrit im zweistelligen Bereich und hält ihn fest.
Der Magnettest leistet nicht das, wofür er eingesetzt wird. Er trennt CF8M nicht von CF8, der Gusssorte zu 304, denn beide behalten Ferrit. Er trennt ein normkonformes Gussteil auch nicht von einer vertauschten Legierung, denn eine starke und eine schwache Reaktion treten beide innerhalb derselben konformen Sorte auf. Ein Magnet belegt lediglich, dass Ferrit vorhanden ist, und das ist bei einem austenitischen Gussgehäuse der erwartete Zustand, kein Befund. Legierungselemente liest man mit RFA oder Funkenspektrometrie, Ferrit mit einem Ferritscope, das nach dem magnetischen Verfahren der ASTM A800 kalibriert ist.
Die daraus folgende Zurückweisung geschieht beim Wareneingang, Wochen nach dem Versand, gestützt auf einen Taschenmagneten und eine Faustregel, die an Knetblech gelernt wurde.
Wann hört Deltaferrit auf, ein Vorteil zu sein?
Der Ferrit ist nützlich. Eine vollaustenitische Analyse neigt beim Erstarren zu Warmrissen und beim Schweißen von Gussstücken zu Erstarrungsrissen, und wenige Prozent Deltaferrit unterdrücken beides. Drei Nachteile kommen mit, und jeder davon ist eine Frage der Einsatzbedingungen, nicht der Sorte:
- Sigmaphase, etwa 540 bis 900 °C. Wird das Bauteil längere Zeit in diesem Bereich gehalten, wandelt Deltaferrit in Sigma um, eine harte und spröde intermetallische Phase, die der umgebenden Matrix Chrom und Molybdän entzieht. Zähigkeit und Korrosionsbeständigkeit fallen gemeinsam ab.
- Alterungsversprödung um 475 °C. Längere Auslagerung in diesem tieferen Fenster versprödet die Ferritphase selbst. Der Mechanismus unterscheidet sich von der Sigmabildung, die praktische Folge am Gehäuse ist derselbe Zähigkeitsverlust.
- Zähigkeit bei tiefen Temperaturen. Ferrithaltiges Material hat bei kryogenen Temperaturen eine geringere Kerbschlagzähigkeit als vollaustenitisches Material derselben nominellen Sorte.
Bei einem Ventil in Kaltwasser, Trinkwasser oder einer Prozessleitung bei Raumtemperatur trifft nichts davon zu. Bei einem Ventil in einer Dampfleitung, in beheizten Anwendungen oder überall dort, wo das Gehäuse über Tausende von Stunden heiß steht, entscheiden sie darüber, ob die Sorte die richtige ist, und die maßgebliche Größe ist die Zeit bei Temperatur, nicht die erreichte Spitze.
Was unterscheidet CF8M von CF3M, und warum sieht die RFA es nicht?
| Sorte nach ASTM A351 | Kohlenstoff | Molybdän | Entsprechender Knetwerkstoff |
|---|---|---|---|
| CF8 | 0,08 % max. | 0,50 % max. | Type 304 |
| CF8M | 0,08 % max. | 2.0 – 3.0 % | Type 316 |
| CF3M | 0,03 % max. | 2.0 – 3.0 % | Type 316L |
Molybdän ist in beiden gleich, die Trennung liegt beim Kohlenstoff. Eine mit 0,025 % Kohlenstoff abgegossene Schmelze unterschreitet die Grenze von 0,03 % für CF3M und die von 0,08 % für CF8M zugleich und kann deshalb doppelt bescheinigt werden, genau wie 316/316L beim Knetwerkstoff. Nach EN 10213 sind die entsprechenden Gusssorten 1.4408 für CF8M und 1.4409 für CF3M.
Damit bleibt eine Lücke, die auf Zeichnungen sichtbar wird. Eine Gehäusezeile mit "316L, PMI required" verlangt etwas, das ein tragbares RFA-Gerät nicht liefern kann: Kohlenstoff ist als Element zu leicht für dieses Verfahren. Das Gerät bestätigt also Chrom, Nickel und Molybdän, die CF8M ebenfalls erfüllt, und schweigt zu dem einen Element, das die Sorte definiert. Wird die kohlenstoffarme Sorte wirklich gebraucht, muss der Kohlenstoffwert aus der Schmelzanalyse eines Zeugnisses nach EN 10204 3.1 kommen. Geltungsbereich und Prüfung von Lieferantenzeugnissen behandelt, was die einzelnen Dokumentarten abdecken und was nicht.
Wie sollte ein Gehäuse aus Edelstahlguss angegeben werden?
- Die Gussnorm in die Gehäusezeile schreiben. "ASTM A351 Grade CF8M" statt "316", und die Knetnorm getrennt für Spindel und alle aus dem Stab gedrehten Teile nennen. Damit entfällt die Unklarheit, von welchem Analysenbereich und welcher Mindestzugfestigkeit die Auslegung ausgegangen ist.
- Einen Bereich für die Ferritnummer angeben, wenn Ferrit zählt. Magnetische Reaktion, dauerhafte hohe Temperatur und kryogener Einsatz sind allesamt Ferritfragen, die die Sortenbezeichnung nicht beantwortet. Bereich und Verfahren nach A800 angeben, chemisch oder magnetisch.
- Den Kohlenstoffwert verlangen statt einer PMI-Klausel. Wird die kohlenstoffarme Sorte gebraucht, CF3M schreiben und Kohlenstoff im Zeugnis nach EN 10204 3.1 für die gelieferte Schmelze fordern.
- Dauerhafte Einsatztemperatur ansprechen, bevor die Sorte feststeht. Steht das Gehäuse über längere Zeit zwischen 540 und 900 °C, gehören Ferritgrenzen und thermische Alterung in das Gespräch mit dem Lieferanten und nicht in eine spätere Schadensuntersuchung.
Was unterscheidet zwei Lieferanten derselben Sorte?
Eine aus der Analyse gerechnete Ferritschätzung und ein an einer bearbeiteten Fläche genommener Ferritscope-Wert können voneinander abweichen. ASTM A800 stellt beide Wege bereit und behandelt sie als Schätzungen, nicht als Messung mit einer einzigen richtigen Antwort; Oberflächenzustand, Wanddicke und Messstelle am Gussstück verschieben den Wert.
Auch die Gießereipraxis innerhalb desselben Bereichs unterscheidet sich, sodass zwei Lieferanten, die beide normkonformes CF8M liefern, dauerhaft unterschiedliche Ferritgehalte abliefern können. Dieselbe Grenze gilt für die innere Dichtheit, behandelt in Gussqualität und Porosität: Die Sorte auf dem Zeugnis beschreibt die Analyse, und die Analyse ist eines von mehreren Dingen, die das Verhalten des Teils bestimmen.
Häufige Fragen
Kurz gefasst:
Gussteile werden nach Gusssorten bestellt. CF8M führt mehr Chrom, weniger Nickel und die doppelte Siliziumtoleranz des Knetwerkstoffs 316, wodurch Deltaferrit konstruktiv im Gefüge liegt. Die Gussnorm in die Gehäusezeile schreiben, eine Ferritnummer angeben, wo Ferrit zählt, und den Kohlenstoff aus dem Schmelzenzeugnis nehmen statt aus einem tragbaren Analysegerät.
Verwandte Artikel
- Warum hat ein OEM-Kugelhahn eine Mindestbestellmenge?
- Wie Kugelhähne hergestellt werden: Feinguss, Schmieden und CNC
- Was Gussqualität mit einem Kugelhahn macht: Porosität und Ausfälle im Feld
- Was belegt das Zertifikat eines Armaturenherstellers tatsächlich?
- SS316 und SS304 im Kugelhahn: Werkstoffwahl
- Messing oder Edelstahl im Kugelhahn: wo jedes hingehört
- OEM-Hersteller für Edelstahl-Kugelhähne in Taiwan: Programm, Kapazität und Zertifizierungen
Herangezogene Normen: ASTM A351/A351M (austenitischer Stahlguss für druckführende Teile, Sorten CF8, CF8M, CF3M), ASTM A240/A240M (Chrom-Nickel-Edelstahlblech und -band, Type 316), ASTM A800/A800M (Schätzung des Ferritgehalts von austenitischem Stahlguss, Verfahren nach Schoefer), ASTM A276 (Edelstahlstäbe und -profile), EN 10213 (Stahlguss für Druckbeanspruchung, Sorten 1.4408 und 1.4409), EN 10204 (Arten von Prüfbescheinigungen), ASME B16.34 (Armaturen mit Flansch-, Gewinde- und Schweißenden). Die Normtexte sind erhältlich bei ASTM International und CEN; der Anwendungsbereich der A800 ist frei veröffentlicht. Zum Hintergrund der CF-Reihe und ihres Ferrits ist die Veröffentlichung des Nickel Institute Castings: Stainless Steel and Nickel Base (11022) frei verfügbar.
Die als üblich gemeldeten Ferritnummern sind ein typischer Bereich für diese Sorten und keine Forderung der A351, die in der Grundnorm keine Ferritgrenze für CF8M vorschreibt. Die Rechenbeispiele nach Schoefer halten Kohlenstoff, Silizium, Mangan, Molybdän und Stickstoff auf den angegebenen Werten fest, um die Wirkung von Chrom und Nickel zu isolieren; A351 setzt für Mangan und Silizium keine Untergrenze und für CF8M keine Stickstoffgrenze, wirkliche Schmelzen streuen also auf weiteren Achsen. Die genannten Temperaturfenster für Sigmaphase und Alterung sind Näherungen und hängen von der Analyse und der Zeit bei Temperatur ab. Chrom- und Nickelbereiche sind nur dort angegeben, wo die Werte gegen mehr als eine veröffentlichte Tabelle bestätigt werden konnten; für CF3M sind hier allein die Grenzen für Kohlenstoff und Molybdän genannt.