Welche Oberflächengüte braucht ein Sanitärventil?
Kernaussage
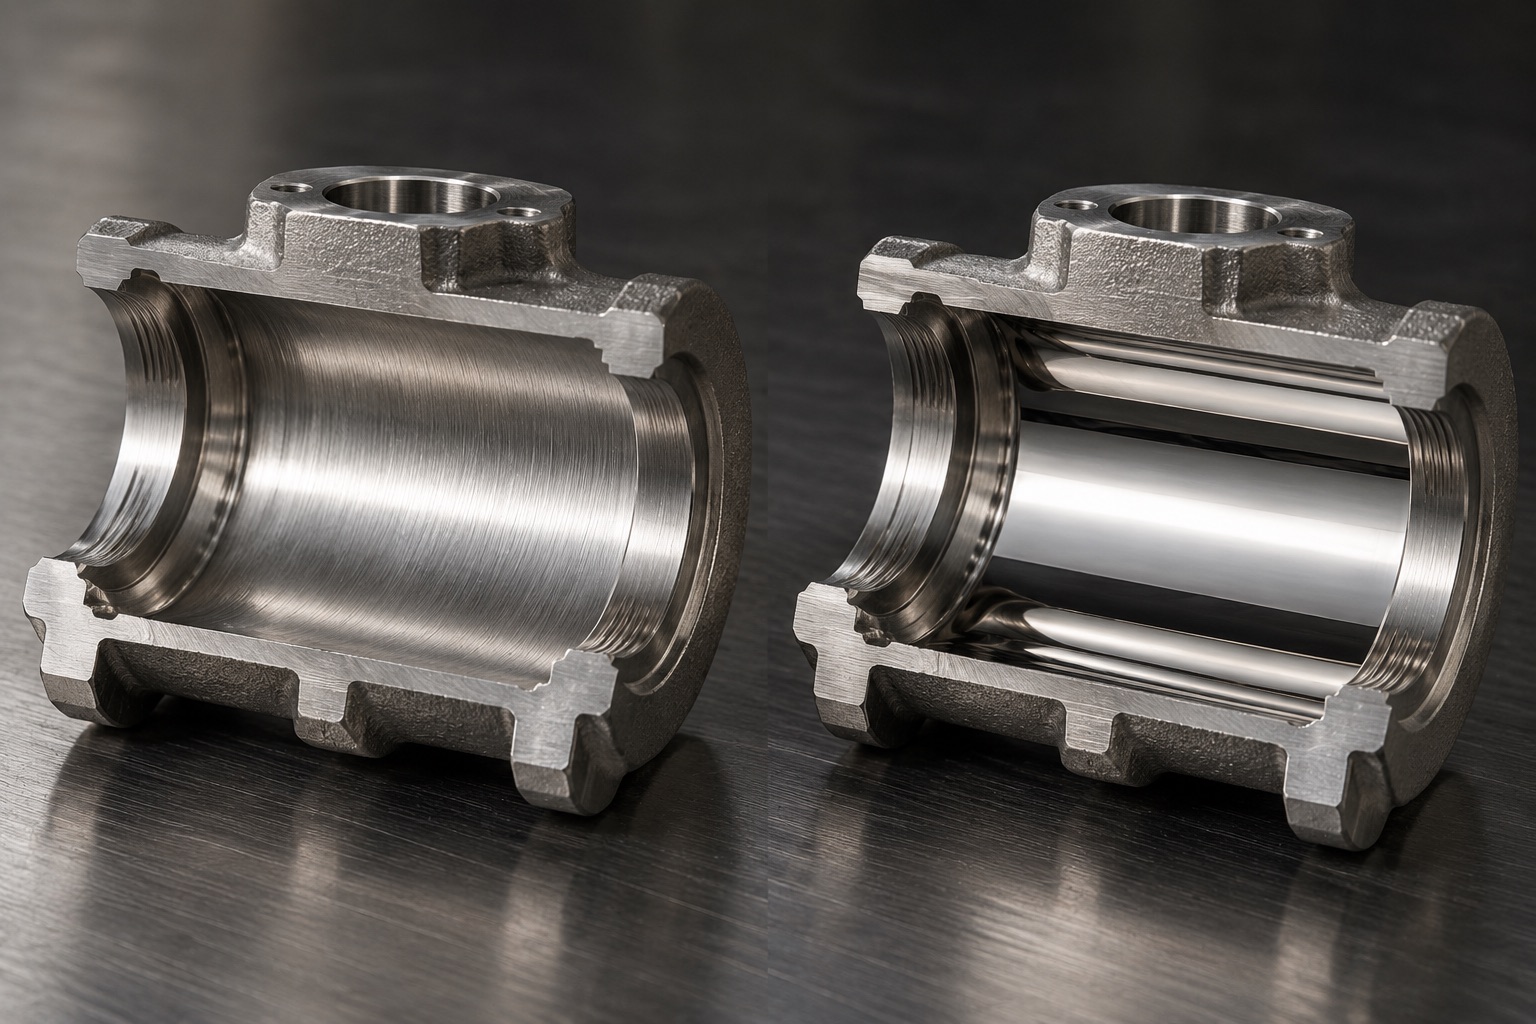
Poliert auf einer Zeichnung spezifiziert nichts. ASME BPE löst das über Bezeichnungen statt über Zahlen: SF1 bis SF3 sind mechanisch poliert bei 20, 25 und 30 Mikrozoll Ra, SF4 bis SF6 sind elektropoliert bei 15, 20 und 25 Mikrozoll. Das Verfahren gehört zur Anforderung, weil zwei bei gleichem Ra gemessene Flächen nicht dieselbe Fläche sind. Mechanisches Polieren hinterlässt Kaltverformung, verschmiertes Metall und eingebettetes Schleifkorn in der äusseren Schicht. Elektropolieren trägt diese Schicht ab und hinterlässt eine chromreiche Oberfläche, mit veröffentlichten Cr/Fe-Verhältnissen von 1,41 bis 1,88 gegen 0,82 bis 0,86 an unbehandeltem Material. Es ist kein Selbstläufer: der Elektrolyt hinterlässt Sulfat und Phosphat, und Untersuchungen haben an elektropolierten Proben, bei denen dieser Rückstand blieb, ein schlechteres Korrosionsverhalten gemessen. Und Ra allein ist ein Mittelwert, sodass eine Fläche mit vereinzelten tiefen Kratzern trotzdem besteht.
Was Ra misst und was es auslässt
Ra ist der arithmetische Mittelwert der Absolutbeträge der Abweichungen des gefilterten Rauheitsprofils von seiner Mittellinie über die Auswertelänge. Es beschreibt eine ganze Population von Spitzen und Tälern mit einer Zahl, und genau in der Mittelung geht die Information verloren.
Welche Norm es definiert, hat sich kürzlich geändert, und die Änderung wirkt auf die Zahl. ISO 21920-2:2021 hat ISO 4287:1997 für die Profilmethode abgelöst, und die beiden berechnen den Kennwert nicht gleich.
| ISO 4287:1997 | ISO 21920-2:2021 | |
|---|---|---|
| Status | Ersetzt | Aktuell für Oberflächenbeschaffenheit nach der Profilmethode |
| Berechnung von Ra | Auf jeder der fünf Einzelmessstrecken, gemeldet wird deren Mittelwert | Einmal über die gesamte Auswertelänge |
| Reihenfolge am Profil | Formentfernung, dann der kurzwellige Filter | Beides vertauscht, passend zur Praxis |
| Praktische Folge | Ein Wert ohne Angabe der Norm, nach der gemessen wurde, ist mit einem nach der anderen gemessenen nicht verlässlich vergleichbar | |
Daraus folgen zwei Dinge. Eine Fläche mit vielen flachen, gleichmässigen Riefen und eine mit wenigen vereinzelten tiefen Kratzern können dasselbe Ra liefern, und nur eine davon hält Material. Ra sagt auch nichts über die Richtung, sodass eine umfangsseitig bearbeitete Bohrung und eine axial bearbeitete gleich messen und sich unter Strömung unterschiedlich verhalten.
Deshalb nennt eine sanitäre Spezifikation neben dem Grenzwert das Verfahren, und deshalb schliesst eine Spezifikation, die zusätzlich eine maximale Profilhöhe nennt, vereinzelte tiefe Marken aus, statt sie wegzumitteln.
Der Messort zählt so viel wie die Zahl. Ein Tastschnittgerät braucht physischen Zugang zu der Fläche, die es liest. Ein gerades Rohr gewährt ihn, das Innere eines Ventils weitgehend nicht. Wenn ein Lieferant eine Güte für ein Ventil angibt, ist die nützliche Frage, wo gemessen wurde: am Teil oder an einer mitlaufenden Probe. Das sind zwei verschiedene Aussagen, und nur eine betrifft das Ventil, das Sie kaufen.
Die Bezeichnungen und was sie jeweils bedeuten
ASME BPE schreibt die Oberflächengüte produktberührter Flächen als SF-Bezeichnung. Die Zahl ist keine Qualitätsrangfolge, sie ist ein Index in eine Tabelle, in der sich das Verfahren auf halbem Weg ändert.
| Bezeichnung | Verfahren | Maximales Ra | Maximales Ra (metrisch) |
|---|---|---|---|
| SF1 | Mechanisch poliert | 20 Mikrozoll | 0,51 µm |
| SF2 | Mechanisch poliert | 25 Mikrozoll | 0,64 µm |
| SF3 | Mechanisch poliert | 30 Mikrozoll | 0,76 µm |
| SF4 | Elektropoliert | 15 Mikrozoll | 0,38 µm |
| SF5 | Elektropoliert | 20 Mikrozoll | 0,51 µm |
| SF6 | Elektropoliert | 25 Mikrozoll | 0,64 µm |
SF1 und SF5 teilen den Grenzwert von 20 Mikrozoll. Sie sind nicht austauschbar. Das eine ist eine mechanisch polierte Fläche bei dieser Rauheit, das andere eine elektropolierte, und der Unterschied liegt darunter.
Warum das Verfahren die Fläche ändert, nicht nur die Zahl
Mechanisches Polieren trägt durch Abrasion ab. Dieser Vorgang hinterlässt eine gestörte äussere Schicht: Kaltverformung, Eigenspannungen, über die Oberfläche gezogenes Metall und darin eingebettetes Schleifkorn. Das Profil ist glatt. Die Schicht unmittelbar darunter ist nicht mehr dieselbe Legierung wie zu Beginn.
Elektropolieren trägt elektrochemisch ab und löst Spitzen schneller als Täler. Es nimmt die gestörte Schicht mit, und weil Eisen bevorzugt in Lösung geht, bleibt eine chromreiche Oberfläche zurück.
| Eigenschaft | Mechanisch poliert | Elektropoliert |
|---|---|---|
| Materialabtrag | Abrasion | Elektrochemische Auflösung |
| Zurückbleibende äussere Schicht | Kaltverformung, verschmiertes Metall, eingebettetes Korn | Gestörte Schicht entfernt |
| Cr/Fe-Verhältnis an der Oberfläche | Nahe der Grundlegierung | 1,41 bis 1,88 in veröffentlichten Messungen, gegen 0,82 bis 0,86 unbehandelt |
| Einschlüsse an der Oberfläche | Bleiben, können überschmiert werden | Bevorzugt gelöst, einschliesslich Mangansulfiden |
| Vom Verfahren hinterlassener Rückstand | Schleifkorn | Sulfat und Phosphat aus dem Elektrolyten |
| Richtung | Behält die Richtung des Schleifmittels | Richtungslos |
Die beiden Verfahren werden häufig nacheinander eingesetzt
Sie sind nicht in jedem Fall Alternativen. Wo Elektropolieren allein die geforderte Güte nicht erreicht, wird das Teil zuerst mechanisch poliert und danach elektropoliert, und viele Anwendungen schreiben beide Schritte in dieser Reihenfolge vor.
Diese Reihenfolge zählt beim Lesen eines Angebots. Ein Lieferant, der eine elektropolierte Güte anbietet, kann eine raue Fläche elektropolieren oder eine bereits auf ein bestimmtes Ra mechanisch polierte Fläche fertigstellen, und beides ergibt bei gleicher nomineller Bezeichnung ein anderes Ergebnis. Zu fragen ist, wie die Fläche vor dem Bad aussah.
Das Einschlussargument und wo es beginnt
Elektropolieren hilft nicht nur, weil es glättet. Es löst die aktiven Stellen, chromarme Seigerungen und nichtmetallische Einschlüsse, und darunter besonders Mangansulfide.
Mangansulfide sind eine Giesserei- und Schmelzfrage, bevor sie eine Frage der Endbearbeitung sind. Ihre Anzahl ergibt sich aus dem Schwefel in der Charge, und deshalb begrenzt ASME BPE Schwefel im Grundwerkstoff überhaupt. Der genannte Grund ist der Einbrand beim Schweissen, und dasselbe Element bestimmt, wie viele aktive Stellen die Endbearbeitung später aufzulösen hat.
Eine polierte Oberfläche auf einer schwefelreichen Charge ist eine glatte Oberfläche mit mehr Ausgangspunkten. Das ist eine Entscheidung der Giesserei, getroffen bevor irgendetwas den Polierbetrieb erreicht.
Die Aussage, die eine Einschränkung verdient
Elektropolieren wird als durchweg besser als mechanisches Polieren verkauft. Die Literatur ist nicht einhellig, und die Ausnahme ist präzise genug, um sie konstruktiv zu umgehen.
Elektrolyte zum Elektropolieren basieren auf Phosphor- und Schwefelsäure. Arbeiten, die die Passivschicht nach dem Elektropolieren gemessen haben, fanden darin Sulfat und Phosphat aus dem Elektrolyten und berichteten an diesen Proben ein schlechteres Korrosionsverhalten als an mechanisch polierten. Die Chromanreicherung ist real und der Rückstand ebenso, und welcher Effekt überwiegt, hängt davon ab, was nach dem Bad geschah, nicht davon, was darin geschah.
Praktisch folgt daraus: Elektropolieren ist eine zweiteilige Anforderung, das Polieren und die Nachbehandlung, und eine Spezifikation, die nur den ersten Teil nennt, hat das Ergebnis nicht spezifiziert. Fragen Sie nach der Spül- und Passivierfolge und danach, ob die Güte am Teil oder an einer mitlaufenden Probe verifiziert wird.
Wo ein Ventil schwer zu bearbeiten ist
Ein gerades Rohr ist der einfache Fall. Ein Ventil ist kein gerades Rohr, und eine Güteanforderung, die keine Flächen nennt, wird auf die am leichtesten erreichbare angewendet.
| Fläche | Warum sie schwierig ist | Was die Güte dort entscheidet |
|---|---|---|
| Gerade Bohrung | Offen zugänglich, ein Werkzeug geht gerade hindurch | Der einfache Fall, und meist der einzige gemessene |
| Sitzaufnahme | Eine Ausnehmung mit Radius am Grund, nur schräg erreichbar | Wo Sitzabrieb sich sammelt und bleibt |
| Spindelbohrung und unter der Packung | Eine Sackbohrung, die die Hauptbohrung schneidet | Wie stark die Packung bei jeder Betätigung abrasiert |
| Gehäusekammer um die Kugel | Geschlossenes Volumen, keine Sichtlinie für ein Werkzeug | Hält Medium, das die Hauptströmung nicht überstreicht |
| Trennflächen zwischen den Gehäuseteilen | Zwei getrennt bearbeitete Flächen müssen bündig zusammentreffen | Ein Absatz oder Spalt ist bei jedem Ra ein Spalt |
Die gerade Bohrung ist die Fläche, die ein Lieferant angibt und die ein Prüfer mit einem Taster erreicht. Die anderen vier entscheiden, ob sich das Ventil wie sanitäre Rohrleitung verhält, und sie sind zugleich diejenigen, die am ehesten an einer Probe statt am Teil gemessen wurden.
Die Gehäusekammer verdient gesonderte Aufmerksamkeit. Bei einer schwimmenden Kugel ist sie ein geschlossenes Volumen, an dem die Hauptströmung vorbeigeht statt hindurch, und genau diesen Zustand nennen die sanitären Normen eine Totstrecke und schreiben Regeln, um ihn zu beseitigen. Keine Oberflächengüte behebt das; die Kammer entleert und wird überstrichen, oder sie tut es nicht.
Was in eine Oberflächenspezifikation gehört
Eine Spezifikation mit diesen Angaben lässt sich kalkulieren und verifizieren. Eine, die poliert sagt, keines von beiden.
- Verfahren und maximales Ra gemeinsam, als Bezeichnung oder mit beiden Zahlen ausgeschrieben
- Eine maximale Profilhöhe zusätzlich zum Mittelwert, damit vereinzelte tiefe Marken ausgeschlossen statt weggemittelt werden
- Auf welche Flächen die Anforderung gilt, einzeln benannt, einschliesslich Sitzaufnahme, Spindelbohrung und Gehäusekammer
- Ob Elektropolieren gefordert ist, und wenn ja, die anschliessende Spül- und Passivierfolge
- Wie die Güte verifiziert wird, am Teil oder an einer mitlaufenden Probe, mit welchem Gerät und nach welcher Norm
- Schwefelgehalt im Grundwerkstoff, wo die Einschlussanzahl zählt
- Ob die Trennflächen bündig sein müssen, da ein Absatz bei jedem Ra ein Spalt ist
Was hier nicht entschieden wird
Die SF-Bezeichnungen gehören zu ASME BPE und wurden für biopharmazeutischen Produktkontakt geschrieben. Eine Bezeichnung zu zitieren ist ein bequemer Weg, eine Güte zu benennen; BPE-konform wird ein Bauteil dadurch nicht, das ist eine Frage des ganzen Bauteils und seiner Dokumentation.
3-A setzt eine eigene Erwartung, üblich rund 32 Mikrozoll Ra für Produktkontakt, durchgehend lockerer als die BPE-Bezeichnungen. Welche gilt, entscheidet der Prozess, dem das Ventil dient, nicht welche Zahl kleiner ist.
Die zitierten Cr/Fe-Werte stammen aus veröffentlichten Messungen an bestimmten Stählen und Behandlungen. Sie zeigen Richtung und Grössenordnung des Effekts, nicht einen Wert, den ein gegebener Prozess reproduziert.
Häufige Fragen
Verwandte Artikel
- Warum übernehmen Kühlkreise die Regeln der Sanitärverrohrung?
- Dreiteiliger Sanitär-Kugelhahn, Clamp oder Stumpfschweissende
- Ist CF8M dasselbe wie 316? Was sich beim gegossenen Gehäuse ändert
- Gussqualität bei Kugelhähnen: Porosität und ihre Folgen
- SS316 und SS304 Kugelhähne: Werkstoffwahl
- OEM-Fertigung von Edelstahl-Kugelhähnen in Taiwan
Referenzierte Normen: ASME BPE (Bioprozesstechnik, Oberflächenbezeichnungen für produktberührte Flächen und Anforderungen an den Grundwerkstoff), 3-A Sanitary Standards (hygienische Gerätegestaltung für Molkerei, Lebensmittel und Getränke), ISO 21920-2:2021 (Geometrische Produktspezifikation, Oberflächenbeschaffenheit nach der Profilmethode, aktuelle Definition von Ra), ISO 4287:1997 (die ersetzte Profilnorm, auf die viele bestehende Zeichnungen weiterhin verweisen).
Die Chrom-Eisen-Verhältnisse und die Beobachtungen zum Elektrolytrückstand stammen aus veröffentlichten Untersuchungen zur Zusammensetzung der Passivschicht nach mechanischem Polieren und Elektropolieren austenitischer Edelstähle. Sie zeigen Richtung und Grössenordnung, nicht Werte, die ein bestimmter Prozess reproduziert. Oberflächenbezeichnungen sind Maxima; die vom Lieferanten erreichte Güte ist eine eigene Frage.