衛生級閥門需要什麼表面粗糙度?
重點結論
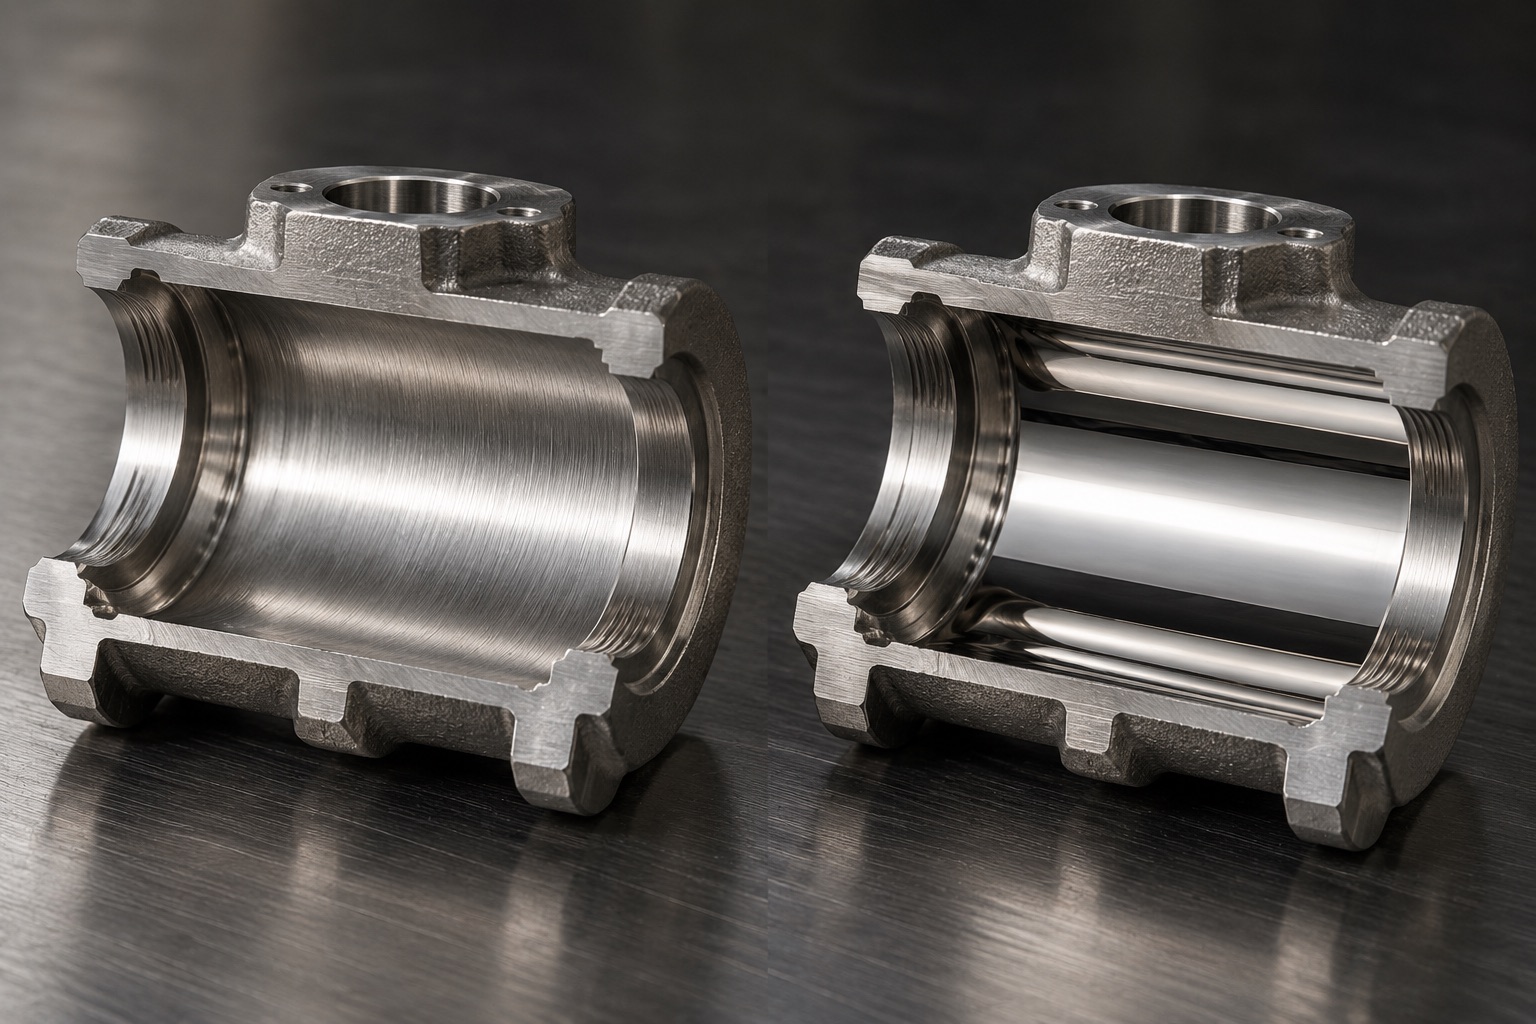
在圖面上寫「拋光」,什麼也沒規定。ASME BPE 的處理方式是給代號而不是數字:SF1 至 SF3 是機械拋光,Ra 上限 20、25、30 微英吋;SF4 至 SF6 是電解拋光,15、20、25 微英吋。加工方式是要求的一部分,因為兩個量到相同 Ra 的表面不是同一種表面。機械拋光在外層留下冷加工、被抹開的金屬與嵌入的磨料。電解拋光把那一層移除,並留下富含鉻的表面,公開量測的 Cr/Fe 比為 1.41 至 1.88,未處理材為 0.82 至 0.86。但它不是穩贏:電解液會留下硫酸鹽與磷酸鹽,而有研究在殘留未處理的電解拋光試片上量到更差的腐蝕行為。此外 Ra 本身是平均值,所以一個帶著孤立深刮痕的表面仍然可以通過。
Ra 量的是什麼,又漏掉了什麼
Ra 是經濾波的粗糙度剖線對其中線的絕對偏差算術平均,取值範圍為評估長度。它是用一個數字描述一整群波峰與波谷,而平均正是資訊流失的地方。
定義它的標準最近換版了,而換版會影響數字。ISO 21920-2:2021 已取代 ISO 4287:1997 成為剖線法表面織構的標準,兩者計算這個參數的方式並不相同。
| ISO 4287:1997 | ISO 21920-2:2021 | |
|---|---|---|
| 狀態 | 已被取代 | 剖線法表面織構的現行標準 |
| Ra 怎麼算 | 在五個預設取樣長度上各算一次,回報其平均 | 在整段評估長度上算一次 |
| 剖線處理順序 | 先去除形狀,再做短波長濾波 | 兩者順序對調,以符合實務上處理表面的方式 |
| 實務後果 | 一個沒有註明依據哪一版量測的數值,與依另一版量測的數值不能可靠地相互比較 | |
由此有兩個後果。一個有許多淺而均勻痕跡的表面,與一個帶著少數孤立深刮痕的表面,可以回傳相同的 Ra,而只有其中一個會留住物質。Ra 也不帶方向資訊,所以一個以圓周方向加工的內孔與一個沿軸向加工的內孔量起來相同,在流動下的表現卻不同。
這就是為什麼衛生級規格會在限值旁邊指名加工方式,也是為什麼一份同時給出最大剖線高度的規格,能把孤立的深痕排除掉而不是把它們平均掉。
量測位置與數字一樣重要。探針式儀器需要實體接觸到它要讀的表面,直管給得了,閥門內部大多給不了。當供應商報出一個閥門的粗糙度,有用的問題是那個讀值取自哪裡:取自零件本身,還是取自跟著同批製程走完的見證試片。這是兩種不同的宣稱,而只有一種是關於你要買的那顆閥。
代號,以及每一個的意義
ASME BPE 把產品接觸面的表面粗糙度寫成 SF 代號。那個數字不是品質排名,它是一張表的索引,而加工方式在表的中間就換了。
| 代號 | 加工方式 | Ra 上限 | Ra 上限(公制) |
|---|---|---|---|
| SF1 | 機械拋光 | 20 微英吋 | 0.51 µm |
| SF2 | 機械拋光 | 25 微英吋 | 0.64 µm |
| SF3 | 機械拋光 | 30 微英吋 | 0.76 µm |
| SF4 | 電解拋光 | 15 微英吋 | 0.38 µm |
| SF5 | 電解拋光 | 20 微英吋 | 0.51 µm |
| SF6 | 電解拋光 | 25 微英吋 | 0.64 µm |
注意 SF1 與 SF5 的上限都是 20 微英吋。它們不能互換。一個是那個粗糙度的機械拋光面,另一個是那個粗糙度的電解拋光面,差別在底下那一層。
加工方式不同,表面本身就不同
機械拋光靠磨削移除材料。那個過程在外層留下一個被擾動的層:冷變形、殘留應力、被抹開覆蓋在表面上的金屬,以及嵌在裡面的磨料顆粒。剖線是平滑的,緊接在它下面那一層已經不是原來的合金了。
電解拋光以電化學方式移除材料,波峰溶解得比波谷快。它把擾動層一起帶走,而因為鐵優先溶解,留下來的表面富含鉻。
| 性質 | 機械拋光 | 電解拋光 |
|---|---|---|
| 材料移除方式 | 磨削 | 電化學溶解 |
| 留下的外層 | 冷加工、抹開的金屬、嵌入的磨料 | 擾動層被移除 |
| 表面 Cr/Fe 比 | 接近母材 | 公開量測為 1.41 至 1.88,未處理材為 0.82 至 0.86 |
| 表面的夾雜物 | 留著,且可能被抹平覆蓋 | 優先溶解,包含錳硫化物 |
| 製程本身的殘留 | 磨料顆粒 | 來自電解液的硫酸鹽與磷酸鹽 |
| 方向性 | 保留磨料的加工方向 | 無方向性 |
這兩種製程經常是接續使用的
它們不是在每種情況下都互相替代。當電解拋光單獨做出來的表面達不到規格要求的粗糙度時,零件會先機械拋光再電解拋光,而許多應用就是照這個順序指定兩道製程。
這個順序在讀報價時很重要。供應商說他提供電解拋光,可能是把一個粗糙的表面拿去電解,也可能是把一個已經機械拋光到某個 Ra 的表面再做電解,而這兩者在相同的名目代號下會得到不同的結果。該問的問題是:那個表面進槽之前是什麼狀態。
夾雜物的論證,以及它從哪裡開始
電解拋光有幫助的原因不只是它把表面弄平。它溶解活性點,包括貧鉻偏析與非金屬夾雜物,尤其是錳硫化物。
錳硫化物在成為表面處理的問題之前,先是鑄造與熔煉的問題。它們的數量由該爐次的硫含量決定,而這正是 ASME BPE 之所以要控制母材硫含量的原因。它明載的理由是焊池穿透,而同一個元素也決定了拋光廠之後要溶掉多少活性點。
在高硫爐次上做出來的拋光面,是一個有更多起始點的平滑表面。那是鑄造端的決定,在東西送到拋光廠之前就已經定了。
電解拋光不是穩贏
業界普遍把電解拋光講成一定比機械拋光好。文獻其實沒有那麼一致,而且不一致的地方很具體,具體到可以在設計階段就先避開。
電解拋光的電解液以磷酸與硫酸為基礎。量測電解拋光後鈍化層的研究,發現層中留有來自電解液的硫酸鹽與磷酸鹽,並在那些試片上量到比機械拋光試片更差的腐蝕行為。鉻確實會富集,電解液的殘留也確實會留下來。最後哪一邊佔上風,關鍵在出槽以後怎麼處理,槽裡那一段反而不是重點。
所以實務上要這樣看:電解拋光其實是兩件事,拋光加上後處理。規格只寫了前面那一半,等於沒有把結果規定下來。下單前要問清洗與鈍化的程序怎麼跑,也要問粗糙度是在零件上量的,還是在跟著走完整個製程的試片上量的。
閥門上哪些面難做
直管好做。閥門不是直管,但規格常常寫得像它是。
| 表面 | 為什麼困難 | 那裡的粗糙度決定什麼 |
|---|---|---|
| 直孔 | 開放可及,工具可以直接穿過 | 簡單的情況,通常也是唯一被量到的 |
| 閥座凹槽 | 底部有圓角的凹處,工具只能斜著進去 | 閥座碎屑會聚集並留下來的地方 |
| 閥桿孔與填料下方 | 與主孔相交的盲孔 | 每一次動作填料被磨掉多少 |
| 球體周圍的閥體腔室 | 封閉容積,工具沒有視線可進 | 裝著主流不會沖刷到的流體 |
| 閥體之間的接合面 | 兩個分別加工的面必須齊平相接 | 不論 Ra 多低,一個段差就是縫隙 |
直孔是供應商會報價、檢驗員的探針搆得到的那一面。另外四個才是決定這顆閥表現得像不像衛生級管路的地方,而它們也最不可能是在零件本身上量的,多半是在試片上。
閥體腔室值得單獨注意。在浮動球設計裡,它是一個主流只從旁邊經過而不穿過的封閉容積,而那正是衛生級標準稱之為死角、並訂規則要消除的狀態。沒有任何表面粗糙度能解決這件事:那個腔室要嘛能排空並被沖刷,要嘛不能。
表面粗糙度規格該寫什麼
帶著以下項目的規格可以報價、也可以驗證。只寫「拋光」的兩樣都做不到。
- 加工方式與 Ra 上限一起寫,用代號或把兩個數字都寫出來
- 除了平均值之外還要有最大剖線高度,讓孤立的深痕被排除而不是被平均掉
- 要求適用於哪些表面,逐一指名,包含閥座凹槽、閥桿孔與閥體腔室
- 是否要求電解拋光,若是,其後續的清洗與鈍化程序為何
- 粗糙度如何驗證,在零件上還是在見證試片上,用什麼儀器,依哪一版標準
- 在夾雜物數量重要的場合,母材的硫含量
- 閥體接合面是否要求齊平,因為兩者之間的段差在任何 Ra 下都是縫隙
本文沒有解決的問題
SF 代號屬於 ASME BPE,是為生技製藥的產品接觸而寫的。引用代號是指名粗糙度的方便做法,但引用了不等於元件就符合 BPE。那要看整個元件和它的文件。
3-A 有它自己的期望值,產品接觸面常見約 32 微英吋 Ra,全面都比 BPE 的代號寬鬆。適用哪一套由閥門所服務的製程決定,不是由哪個數字比較小決定。
本文引用的 Cr/Fe 數值來自特定鋼種與特定處理的公開量測。那些數字看的是效應的方向與量級,不代表某個製程一定能做到同樣的值。
常見問題
相關文章
引用標準:ASME BPE(生技製程設備,產品接觸面的表面粗糙度代號與母材要求)、3-A 衛生標準(乳品、食品與飲料的衛生設備設計)、ISO 21920-2:2021(幾何產品規範,剖線法表面織構,Ra 的現行定義)、ISO 4287:1997(已被取代的剖線法標準,許多既有圖面仍在引用)。
鉻鐵比與電解液殘留的觀察,來自針對奧氏體不鏽鋼經機械拋光與電解拋光後鈍化層組成的公開研究。它們顯示效應的方向與量級,不是特定製程會重現的數值。表面粗糙度代號為上限;供應商實際達成的粗糙度是另一個問題。