새니터리 밸브에 필요한 표면 거칠기는 얼마인가?
핵심 요약
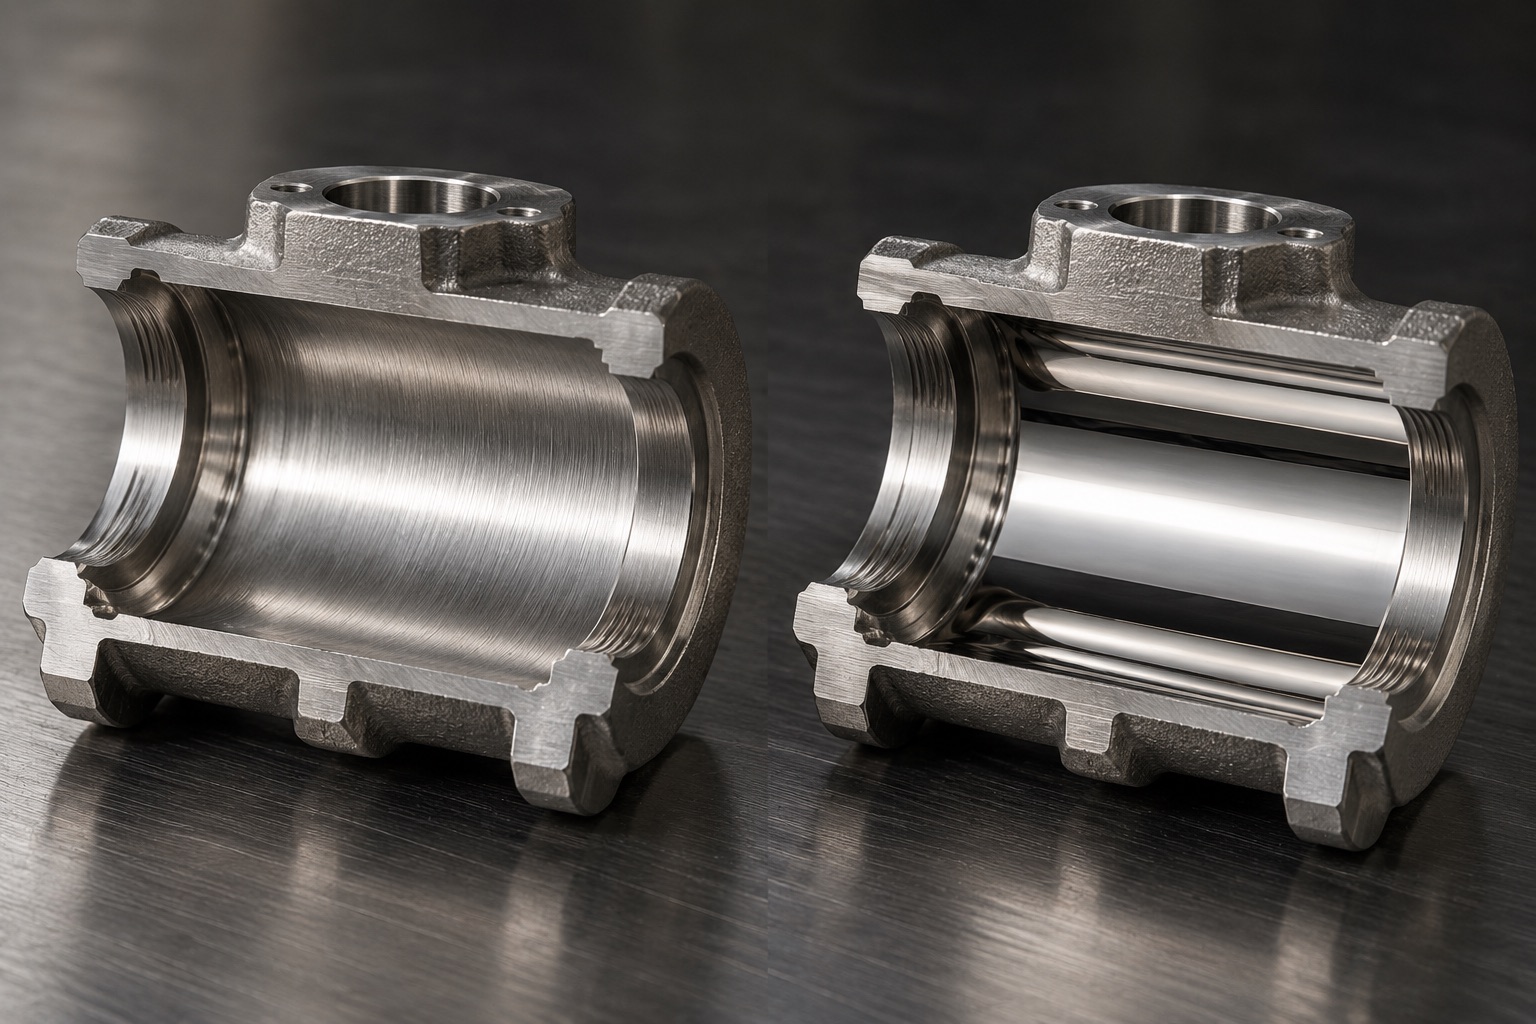
도면에 연마라고 쓰는 것은 아무것도 지정하지 않는 것입니다. ASME BPE는 숫자가 아니라 기호로 처리합니다. SF1에서 SF3은 기계 연마로 20, 25, 30 마이크로인치 Ra이고, SF4에서 SF6은 전해 연마로 15, 20, 25 마이크로인치입니다. 가공 방법이 요구사항의 일부인 이유는 같은 Ra로 측정된 두 표면이 같은 표면이 아니기 때문입니다. 기계 연마는 바깥층에 냉간 가공, 문질러 퍼진 금속, 박힌 연마재를 남깁니다. 전해 연마는 그 층을 제거하고 크롬이 풍부한 표면을 남기며, 공표된 Cr/Fe 비는 1.41에서 1.88, 미처리재는 0.82에서 0.86입니다. 다만 무조건 유리하지는 않습니다. 전해액은 황산염과 인산염을 남기고, 그 잔류가 처리되지 않은 시편에서 더 나쁜 부식 거동이 측정된 연구가 있습니다. 게다가 Ra는 평균값이므로 고립된 깊은 흠을 가진 표면도 통과할 수 있습니다.
Ra가 측정하는 것과 놓치는 것
Ra는 필터를 거친 거칠기 프로파일이 평균선으로부터 벗어난 절대 편차의 산술 평균이며, 평가 길이 전체에 대해 구합니다. 봉우리와 골의 집합을 하나의 숫자로 기술하는 것이고, 정보가 사라지는 지점이 바로 그 평균입니다.
그것을 정의하는 규격이 최근 바뀌었고, 그 변경은 수치에 영향을 줍니다. ISO 21920-2:2021이 프로파일 방식 표면 성상에 대해 ISO 4287:1997을 대체했으며, 두 규격은 이 파라미터를 같은 방식으로 계산하지 않습니다.
| ISO 4287:1997 | ISO 21920-2:2021 | |
|---|---|---|
| 상태 | 대체됨 | 프로파일 방식 표면 성상의 현행 규격 |
| Ra 계산 방식 | 기본 다섯 개 기준 길이에서 각각 구해 그 평균을 보고 | 평가 길이 전체에서 한 번 계산 |
| 프로파일 처리 순서 | 형상 제거 후 단파장 필터 | 둘의 순서를 바꿔 실무 관행에 맞춤 |
| 실무적 귀결 | 어느 규격으로 측정했는지 명시하지 않은 수치는 다른 규격으로 측정한 수치와 신뢰성 있게 비교할 수 없다 | |
여기서 두 가지가 따라옵니다. 얕고 균일한 자국이 많은 표면과 고립된 깊은 흠이 몇 개 있는 표면은 같은 Ra를 낼 수 있지만, 물질을 붙잡는 쪽은 하나뿐입니다. Ra는 방향에 대해서도 아무것도 말하지 않아, 원주 방향으로 마감한 보어와 축 방향으로 마감한 보어는 같은 값을 내면서 흐름 아래에서 다르게 거동합니다.
그래서 새니터리 사양은 한계값 옆에 가공 방법을 명시하고, 최대 프로파일 높이까지 지정한 사양은 고립된 깊은 자국을 평균으로 희석하지 않고 배제할 수 있습니다.
측정 위치는 수치만큼 중요합니다. 촉침식 계측기는 읽을 표면에 물리적으로 닿아야 하며, 직관은 그것을 허용하지만 밸브 내부는 대체로 허용하지 않습니다. 공급자가 밸브의 마감을 제시할 때 유용한 질문은 그 값을 어디서 읽었는가입니다. 부품 자체인가, 같은 공정을 함께 거친 입회 쿠폰인가. 둘은 다른 주장이고, 당신이 사는 밸브에 관한 주장은 하나뿐입니다.
기호와 각각의 의미
ASME BPE는 제품 접촉면의 표면 거칠기를 SF 기호로 씁니다. 그 번호는 품질 순위가 아니라, 중간에서 가공 방법이 바뀌는 표의 색인입니다.
| 기호 | 가공 방법 | Ra 상한 | Ra 상한 (미터법) |
|---|---|---|---|
| SF1 | 기계 연마 | 20 마이크로인치 | 0.51 µm |
| SF2 | 기계 연마 | 25 마이크로인치 | 0.64 µm |
| SF3 | 기계 연마 | 30 마이크로인치 | 0.76 µm |
| SF4 | 전해 연마 | 15 마이크로인치 | 0.38 µm |
| SF5 | 전해 연마 | 20 마이크로인치 | 0.51 µm |
| SF6 | 전해 연마 | 25 마이크로인치 | 0.64 µm |
SF1과 SF5는 상한이 모두 20 마이크로인치입니다. 둘은 대체 가능하지 않습니다. 하나는 그 거칠기의 기계 연마면이고 다른 하나는 그 거칠기의 전해 연마면이며, 차이는 그 아래에 있습니다.
방법이 바꾸는 것은 숫자가 아니라 표면 자체
기계 연마는 연삭으로 재료를 제거합니다. 그 공정은 바깥층에 냉간 변형, 잔류 응력, 표면 위로 문질러 퍼진 금속, 그리고 그 안에 박힌 연마재 입자를 남깁니다. 프로파일은 매끄럽습니다. 바로 아래 층은 처음의 그 합금이 아닙니다.
전해 연마는 전기화학적으로 재료를 제거하며 골보다 봉우리를 빠르게 녹입니다. 교란층을 함께 가져가고, 철이 우선적으로 용해되므로 남는 표면은 크롬이 풍부합니다.
| 성질 | 기계 연마 | 전해 연마 |
|---|---|---|
| 재료 제거 | 연삭 | 전기화학적 용해 |
| 남는 바깥층 | 냉간 가공, 문질러 퍼진 금속, 박힌 연마재 | 교란층 제거됨 |
| 표면 Cr/Fe 비 | 모재에 가까움 | 공표 측정에서 1.41에서 1.88, 미처리재는 0.82에서 0.86 |
| 표면의 개재물 | 남고, 문질러 덮일 수 있음 | 우선적으로 용해, 황화망간 포함 |
| 공정이 남기는 잔류 | 연마재 입자 | 전해액에서 온 황산염과 인산염 |
| 방향성 | 연마재의 방향이 남음 | 무방향 |
두 공정은 순서대로 함께 쓰이는 경우가 많다
모든 경우에 대안 관계인 것은 아닙니다. 전해 연마만으로 사양이 요구하는 마감에 이르지 못할 때, 부품은 먼저 기계 연마되고 그다음 전해 연마되며, 많은 용도가 이 순서로 두 공정을 지정합니다.
이 순서는 견적을 읽을 때 중요합니다. 전해 연마를 제시하는 공급자가 거친 표면을 전해하는 것인지, 이미 정해진 Ra까지 기계 연마된 표면을 마감하는 것인지에 따라 같은 명목 기호에서도 결과가 다릅니다. 물어야 할 것은 그 표면이 조에 들어가기 전에 어떤 상태였는가입니다.
개재물 논거와 그 출발점
전해 연마가 도움이 되는 이유는 매끄럽게 하기 때문만이 아닙니다. 활성점, 즉 크롬 결핍 편석과 비금속 개재물, 특히 황화망간을 용해하기 때문입니다.
황화망간은 표면 처리의 문제이기 이전에 주조와 용해의 문제입니다. 그 수는 해당 용탕의 황 함량으로 정해지며, ASME BPE가 모재의 황을 관리하는 이유도 거기에 있습니다. 명시된 이유는 용융지 침투이지만, 같은 원소가 나중에 마감 공정이 용해해야 할 활성점의 수도 결정합니다.
황이 많은 용탕으로 만든 연마면은 시작점이 더 많은 매끄러운 면입니다. 그것은 주조 측의 결정이며, 부품이 연마 업체에 닿기 전에 이미 정해집니다.
전해 연마가 무조건 유리하지는 않다
전해 연마는 기계 연마보다 무조건 낫다는 식으로 팔립니다. 그런데 문헌이 그만큼 일치하지는 않고, 일치하지 않는 지점은 꽤 구체적이어서 설계 단계에서 피할 수 있습니다.
전해 연마의 전해액은 인산과 황산을 기반으로 합니다. 전해 연마 후 부동태층을 측정한 연구는 전해액에서 온 황산염과 인산염이 그 층에 남아 있음을 확인했고, 그 시편에서 기계 연마재보다 나쁜 부식 거동을 보고했습니다. 크롬은 실제로 농화되고, 전해액 잔류도 실제로 남습니다. 어느 쪽이 우세할지는 조를 나온 뒤에 어떻게 처리했는지가 정합니다.
실무에서는 이렇게 봅니다. 전해 연마는 연마와 후처리 두 단계이고, 사양에 앞 단계만 적으면 결과는 정해지지 않습니다. 발주 전에 헹굼과 부동태화 절차가 어떻게 되는지, 마감 측정이 부품에서 이뤄지는지 같은 공정을 거친 쿠폰에서 이뤄지는지 확인하십시오.
밸브에서 마감하기 어려운 면
직관은 쉬운 경우입니다. 밸브는 직관이 아니고, 면을 지목하지 않은 마감 요구는 가장 손이 닿기 쉬운 면에 적용됩니다.
| 면 | 왜 어려운가 | 그곳의 마감이 결정하는 것 |
|---|---|---|
| 직선 보어 | 개방되어 공구가 곧바로 지나감 | 쉬운 경우이자 대개 유일하게 측정되는 면 |
| 시트 포켓 | 바닥에 라운드가 있는 오목부, 공구가 비스듬히만 닿음 | 시트 마모분이 모여 남는 자리 |
| 스템 보어와 패킹 아래 | 주 보어와 교차하는 막힌 구멍 | 동작마다 패킹이 얼마나 마모되는가 |
| 볼 주위 보디 캐비티 | 닫힌 체적, 공구의 시선이 닿지 않음 | 주 흐름이 쓸지 않는 유체를 담는다 |
| 보디 사이 접합면 | 따로 가공한 두 면이 단차 없이 만나야 함 | 단차나 틈은 어떤 Ra에서도 틈이다 |
직선 보어는 공급자가 제시하고 검사원이 촉침으로 닿는 면입니다. 나머지 넷이 그 밸브가 새니터리 배관처럼 거동하는지를 정하는 면이며, 동시에 부품이 아니라 쿠폰에서 측정되었을 가능성이 가장 높은 면입니다.
보디 캐비티는 따로 주의할 가치가 있습니다. 플로팅 볼 설계에서 그것은 닫힌 체적이고 주 흐름은 그곳을 지나가는 것이 아니라 옆으로 지나갑니다. 이것이 바로 새니터리 규격이 데드레그라고 부르며 없애려고 규칙을 쓰는 상태입니다. 어떤 표면 거칠기도 이를 해결하지 못합니다. 그 캐비티는 배수되고 쓸리거나, 그렇지 않거나 둘 중 하나입니다.
표면 거칠기 사양에 담아야 할 것
다음 항목을 갖춘 사양은 견적할 수도 검증할 수도 있습니다. 연마라고만 적은 사양은 둘 다 못 합니다.
- 가공 방법과 Ra 상한을 함께, 기호로 또는 두 수치를 모두 적어서
- 평균값에 더해 최대 프로파일 높이도. 고립된 깊은 자국을 평균으로 희석하지 않고 배제하기 위해
- 요구가 어느 면에 적용되는지 개별 지목. 시트 포켓, 스템 보어, 보디 캐비티 포함
- 전해 연마를 요구하는지, 요구한다면 이후의 헹굼과 부동태화 절차
- 마감을 어떻게 검증하는지. 부품인지 입회 쿠폰인지, 어떤 계측기로, 어느 규격에 따라
- 개재물 수가 중요한 경우 모재의 황 함량
- 보디 접합면을 면일치로 요구하는지. 단차는 어떤 Ra에서도 틈이므로
이 글이 결론짓지 않는 것
SF 기호는 ASME BPE의 것이고 바이오 제약의 제품 접촉을 위해 작성되었습니다. 기호를 인용하는 것은 마감을 지목하는 편리한 방법이지만, 그것으로 부품이 BPE 적합이 되지는 않습니다. 적합 여부는 부품 전체와 그 문서의 문제입니다.
3-A는 자체 기대치를 두며 제품 접촉면에서 흔히 약 32 마이크로인치 Ra로, BPE 기호보다 전반적으로 느슨합니다. 어느 쪽이 적용되는지는 그 밸브가 담당하는 공정이 정하는 것이지 어느 숫자가 작은지가 정하는 것이 아닙니다.
여기 인용한 Cr/Fe 값은 특정 강종과 특정 처리에 대한 공표 측정입니다. 효과의 방향과 크기를 보여줄 뿐, 어떤 공정이 재현하는 값은 아닙니다.
자주 묻는 질문
관련 문서
참조 규격: ASME BPE(바이오프로세스 장비, 제품 접촉면의 표면 거칠기 기호와 모재 요구사항), 3-A 새니터리 규격(유제품, 식품, 음료의 위생 설비 설계), ISO 21920-2:2021(기하 제품 사양, 프로파일 방식 표면 성상, Ra의 현행 정의), ISO 4287:1997(대체된 프로파일 방식 규격이며 기존 도면이 여전히 참조함).
크롬 대 철 비와 전해액 잔류에 관한 관찰은 오스테나이트계 스테인리스강을 기계 연마 및 전해 연마한 뒤의 부동태층 조성에 관한 공표 연구에서 인용했습니다. 효과의 방향과 크기를 보여줄 뿐 특정 공정이 재현하는 값은 아닙니다. 표면 거칠기 기호는 상한이며 공급자가 실제 달성하는 마감은 별개의 문제입니다.