サニタリーバルブに必要な表面粗さとは?
要点
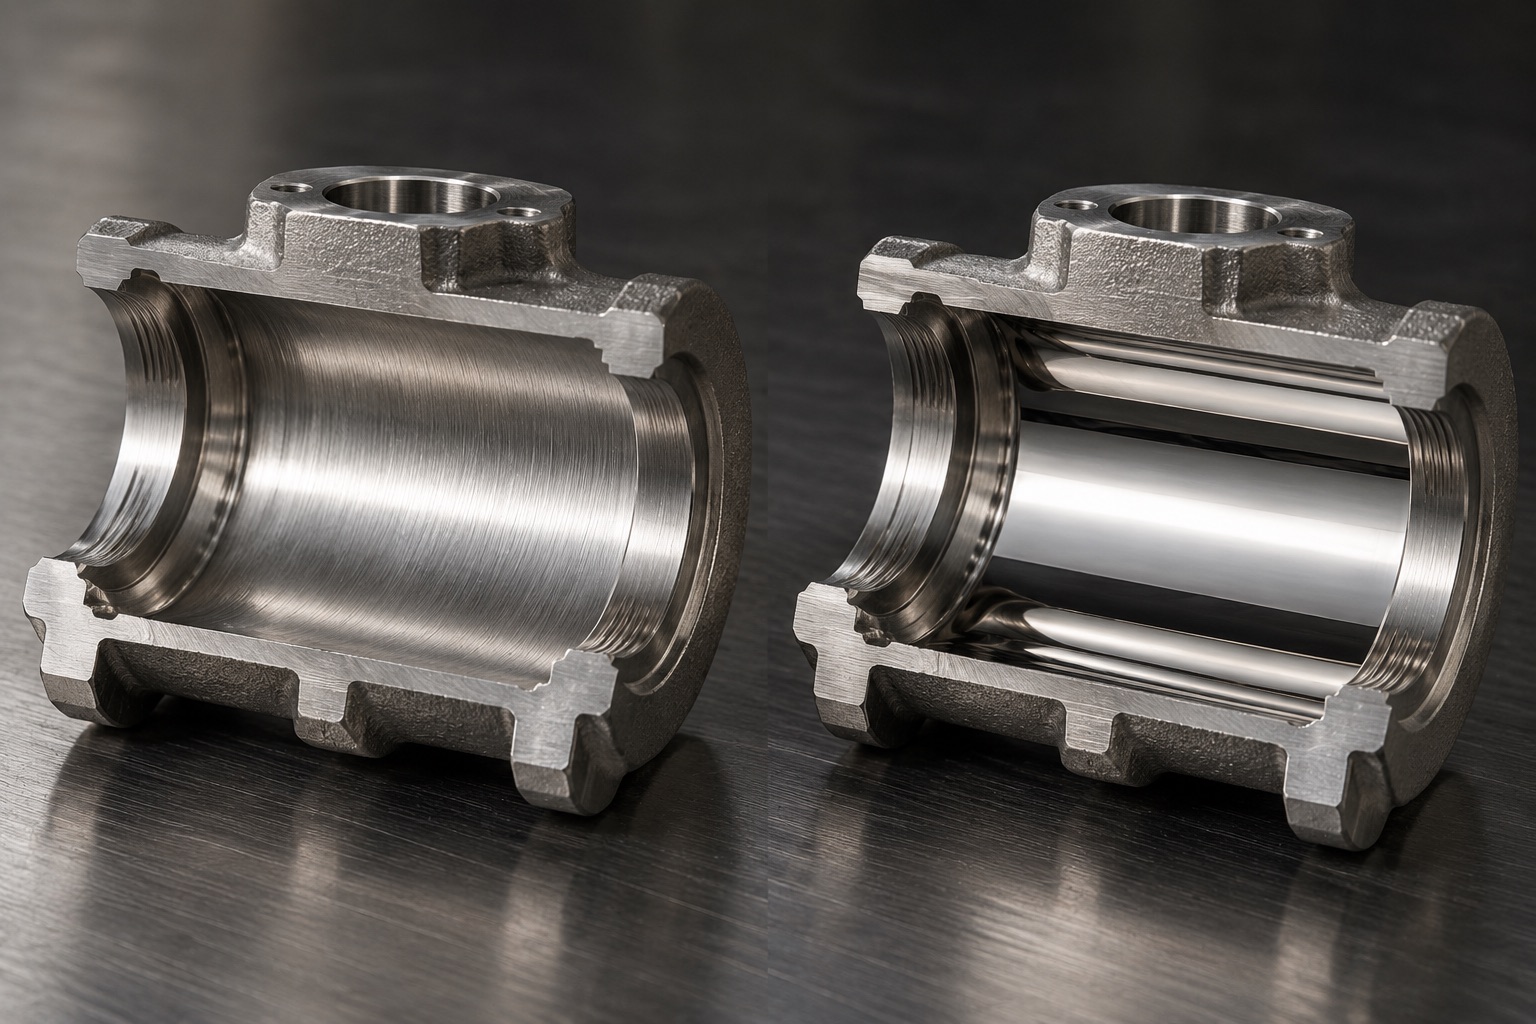
図面に研磨と書いても何も指定したことになりません。ASME BPE は数値ではなく記号で扱います。SF1 から SF3 は機械研磨で 20、25、30 マイクロインチ Ra、SF4 から SF6 は電解研磨で 15、20、25 マイクロインチです。方法が要求の一部なのは、同じ Ra を示す二つの面が同じ面ではないからです。機械研磨は外層に冷間加工、塗り広げられた金属、埋め込まれた砥粒を残します。電解研磨はその層を取り去り、表面をクロムに富んだ状態にします。公表された測定では Cr/Fe 比が 1.41 から 1.88、未処理材で 0.82 から 0.86 です。ただし無条件に有利ではありません。電解液は硫酸塩とリン酸塩を残し、その残留が処理されなかった試料では機械研磨より腐食挙動が悪いという測定もあります。さらに Ra は平均値なので、孤立した深い傷を持つ面でも合格しえます。
Ra が測るもの、落とすもの
Ra はフィルタ処理された粗さプロファイルの平均線からの絶対偏差の算術平均で、評価長さにわたって求めます。山と谷の集団をひとつの数値で記述するものであり、情報が失われるのはまさにその平均のところです。
それを定義する規格は最近変わり、変更は数値に影響します。ISO 21920-2:2021 がプロファイル法の表面性状について ISO 4287:1997 に取って代わり、両者はこのパラメータを同じようには計算しません。
| ISO 4287:1997 | ISO 21920-2:2021 | |
|---|---|---|
| 位置づけ | 置き換えられた | プロファイル法表面性状の現行規格 |
| Ra の計算 | 既定の五つの基準長さそれぞれで求め、その平均を報告 | 評価長さ全体で一度だけ計算 |
| プロファイル処理の順序 | 形状除去の後に短波長フィルタ | 両者を逆にし、実務の扱いに合わせた |
| 実務上の帰結 | どの規格で測ったか明記されていない数値は、もう一方で測った数値と確実には比較できない | |
そこから二つの帰結が出ます。浅く均一な条痕が多数ある面と、孤立した深い傷が数本ある面は同じ Ra を返しますが、物質を留めるのは一方だけです。Ra は方向についても何も語らないため、円周方向に仕上げた内面と軸方向に仕上げた内面は同じ値を示しながら、流れの下では異なる振る舞いをします。
だからサニタリー仕様は限度値と並べて加工方法を挙げますし、最大プロファイル高さも指定する仕様は、孤立した深い傷を平均で薄めるのではなく除外できます。
測定位置は数値と同じくらい重要です。触針式の計測器は読み取る面に物理的に到達する必要があり、直管はそれを許しますがバルブ内部はほとんど許しません。供給者がバルブの仕上げを提示したとき、有用な問いはその読みをどこで取ったかです。部品そのものか、同じ工程を通した立会いクーポンか。両者は別の主張であり、あなたが買うバルブについての主張は一方だけです。
記号と、それぞれの意味
ASME BPE は製品接触面の表面粗さを SF 記号で書きます。番号は品質の順位ではなく、途中で加工方法が変わる表への索引です。
| 記号 | 加工方法 | Ra 上限 | Ra 上限(メートル法) |
|---|---|---|---|
| SF1 | 機械研磨 | 20 マイクロインチ | 0.51 µm |
| SF2 | 機械研磨 | 25 マイクロインチ | 0.64 µm |
| SF3 | 機械研磨 | 30 マイクロインチ | 0.76 µm |
| SF4 | 電解研磨 | 15 マイクロインチ | 0.38 µm |
| SF5 | 電解研磨 | 20 マイクロインチ | 0.51 µm |
| SF6 | 電解研磨 | 25 マイクロインチ | 0.64 µm |
SF1 と SF5 はどちらも上限 20 マイクロインチです。両者は置き換えられません。一方はその粗さの機械研磨面、他方はその粗さの電解研磨面であり、違いはその下にあります。
方法が変えるのは数値ではなく面そのもの
機械研磨は研削で材料を除きます。その工程は外層に、冷間変形、残留応力、表面に塗り広げられた金属、そしてそこに埋め込まれた砥粒を残します。プロファイルは滑らかです。そのすぐ下の層は、もとの合金と同じものではありません。
電解研磨は電気化学的に材料を除き、谷より山を速く溶かします。擾乱層を一緒に持ち去り、鉄が優先的に溶けるため、残る表面はクロムに富みます。
| 性質 | 機械研磨 | 電解研磨 |
|---|---|---|
| 材料除去 | 研削 | 電気化学的溶解 |
| 残る外層 | 冷間加工、塗り広げられた金属、埋め込まれた砥粒 | 擾乱層は除去される |
| 表面 Cr/Fe 比 | 母材に近い | 公表測定で 1.41 から 1.88、未処理材で 0.82 から 0.86 |
| 表面の介在物 | 残り、塗り広げられて覆われることもある | 優先的に溶解、硫化マンガンを含む |
| 工程が残すもの | 砥粒 | 電解液由来の硫酸塩とリン酸塩 |
| 方向性 | 砥粒の方向が残る | 無方向 |
二つの工程は順に使われることが多い
あらゆる場合に代替関係にあるわけではありません。電解研磨だけでは仕様の求める仕上げに届かない場合、部品はまず機械研磨され、その後に電解研磨されます。多くの用途がこの順で両工程を指定します。
この順序は見積を読むときに効いてきます。電解研磨を提示する供給者が、粗い面を電解しているのか、すでに所定の Ra まで機械研磨した面を仕上げているのかで、同じ名目記号でも結果は違います。問うべきは、その面が槽に入る前にどうだったかです。
介在物の議論と、その出発点
電解研磨が効くのは平滑にするからだけではありません。活性点、すなわちクロム欠乏偏析と非金属介在物、とりわけ硫化マンガンを溶かすからです。
硫化マンガンは表面処理の問題である前に、鋳造と溶製の問題です。その量はその溶湯の硫黄量で決まり、ASME BPE が母材の硫黄を管理する理由もそこにあります。明記された理由は溶融池の溶け込みですが、同じ元素が、後に仕上げ工程が溶かすべき活性点の数も決めています。
硫黄の多い溶湯で作られた研磨面は、起点の多い滑らかな面です。それは鋳造側の判断であり、部品が研磨業者に届く前に決まっています。
電解研磨は無条件の勝ちではない
電解研磨は機械研磨より無条件に良い、という売られ方をしています。ただ文献はそこまで一致しておらず、しかも一致しない部分はかなり具体的で、設計の段階で避けられます。
電解研磨の電解液はリン酸と硫酸を基礎とします。電解研磨後の不動態層を測定した研究は、電解液由来の硫酸塩とリン酸塩がその層に残っていることを見いだし、その試料で機械研磨材より腐食挙動が悪いと報告しています。クロムは確かに富化しますし、電解液の残留も確かに残ります。どちらが効いてくるかは、槽を出た後にどう処理したかで決まります。
実務ではこう考えます。電解研磨は研磨と後処理の二段構えで、仕様に前半しか書かなければ結果は決まりません。発注前に、すすぎと不動態化の手順がどうなっているか、仕上げの測定は部品そのものか、それとも同じ工程を通したクーポンかを確認してください。
バルブで仕上げにくい面
直管なら簡単です。バルブは直管ではなく、面を名指ししない仕上げ要求は、いちばん手の届く面に適用されます。
| 面 | なぜ難しいか | そこの仕上げが決めること |
|---|---|---|
| 直線ボア | 開放され、工具がまっすぐ通る | 簡単な場合。そして通常ここだけが測られる |
| シートポケット | 底に丸みのある凹部、工具は斜めからしか届かない | シートの摩耗粉が溜まり留まる場所 |
| ステム穴とパッキン下 | 主ボアと交差する止まり穴 | 一動作ごとにパッキンがどれだけ摩耗するか |
| ボール周りのボディキャビティ | 閉じた容積で、工具の視線が通らない | 主流が洗わない流体を抱える |
| ボディ同士の合わせ面 | 別々に加工した二面が段差なく合う必要がある | 段差や隙間は、どんな Ra でも隙間である |
直線ボアは供給者が提示し、検査員が触針で届く面です。残る四つが、そのバルブがサニタリー配管のように振る舞うかどうかを決める面であり、部品そのものではなくクーポンで測られている可能性が最も高い面でもあります。
ボディキャビティは別に注意する価値があります。フローティングボール設計ではそれは閉じた容積で、主流はそこを通らず脇を通ります。これはサニタリー規格がデッドレグと呼び、規則を書いて排除しようとしている状態そのものです。表面粗さでは解決しません。そのキャビティは排水され洗われるか、されないかのどちらかです。
表面粗さ仕様に含めるべき項目
以下を備えた仕様は見積もでき、検証もできます。研磨とだけ書いた仕様はそのどちらもできません。
- 加工方法と Ra 上限を一緒に。記号として、あるいは両方の数値を書き出して
- 平均に加えて最大プロファイル高さも。孤立した深い傷を平均で薄めず除外するため
- 要求がどの面に適用されるか、シートポケット、ステム穴、ボディキャビティを含めて個別に名指し
- 電解研磨を要求するか、するならその後のすすぎと不動態化の手順
- 仕上げの検証方法。部品上か立会いクーポン上か、どの計測器で、どの規格に従って
- 介在物の量が問題になる場合は母材の硫黄量
- ボディの合わせ面を面一とするか。段差はどんな Ra でも隙間になるため
本稿が解決しないこと
SF 記号は ASME BPE のものであり、バイオ医薬の製品接触のために書かれています。記号を引くのは仕上げを名指しする便利な方法ですが、それで部品が BPE 適合になるわけではありません。適合は部品全体とその文書の問題です。
3-A は独自の期待値を持ち、製品接触面でおよそ 32 マイクロインチ Ra が一般的で、BPE の記号より全体に緩やかです。どちらが適用されるかは、そのバルブが担う工程が決めることであり、数字の小さい方が決めることではありません。
ここで引いた Cr/Fe の値は特定の鋼種と特定の処理についての公表測定です。効果の方向と大きさを示すものであって、ある工程が再現する値ではありません。
よくある質問
関連記事
参照規格:ASME BPE(バイオプロセス機器、製品接触面の表面粗さ記号と母材要求)、3-A サニタリー規格(乳業、食品、飲料の衛生設備設計)、ISO 21920-2:2021(製品の幾何特性仕様、プロファイル法による表面性状、Ra の現行定義)、ISO 4287:1997(置き換えられたプロファイル法規格。既存図面が今も参照している)。
クロム鉄比と電解液残留についての観察は、オーステナイト系ステンレス鋼の機械研磨および電解研磨後の不動態層組成に関する公表研究によります。効果の方向と大きさを示すものであり、特定の工程が再現する値ではありません。表面粗さ記号は上限であり、供給者が達成する仕上げは別の問題です。