ステンレス製ボールバルブが「不動態化済み」とされるとき、ASTM A967 は何を規定しているのか
要点
ASTM A967 における不動態化処理は、ステンレス鋼から遊離鉄とその他の異物を除去する化学処理です。ヒートティント(焼け色)や酸化スケールには、一般に効果がありません。これらを除去するのは酸洗いで、全面を酸洗いした表面には別途の不動態化処理は不要です。保護作用をもつクロム皮膜は、酸が付けるものではなく、清浄な表面に空気中で形成されます。A967 は、買い手が指定しない限り酸浴の選択を売り手に任せ、試験の選択を買い手に任せています。したがって、図面や証明書の「不動態化済み」という記載は、それだけでは仕様になりません。仕様にするには、規格とその版、試験方法、ロット、報告書を明記します。
不動態化処理は何を除去し、何をそのままにするのか
A967 は、この語を使う前に定義しています。業界では、この語が複数の意味で使われるためです。同規格における不動態化処理とは、硝酸溶液のような穏やかな酸化剤でステンレス鋼を処理し、遊離鉄やその他の異物を除去することです。同じ条項は、この処理はヒートティントや酸化スケールには一般に効果がないとも述べています。被削性のために硫黄を添加した鋼種では、表面の硫化物を取り除くこともあります。
保護皮膜は別の話です。規格によれば、皮膜は、表面からスケールと異物がなくなれば、空気中または酸素を含む環境で自然に形成されます。酸化性の浴はこれを促進することがあります。規格自身が挙げる例は重クロム酸ナトリウムで、鉄を除去する処理とは別に、洗浄後処理に分類されています。
したがって、不動態化処理した弁部品は、被覆されたわけではありません。また、スケールやヒートティントが残る部品は、不動態化処理では直りません。
酸洗いはどう違うのか、弁部品にはどちらが必要か
酸洗いは、より強い処理です。A967 は、ヒートティントと酸化スケールを除去でき、ステンレス鋼そのものも溶かす処理と説明しています。酸洗いした表面にはスケール、遊離鉄、異物がなく、別途の不動態化処理は不要だとしています。前処理の条項も同じ点を繰り返しています。最終の前処理で部品の表面全体を酸洗いした場合、購入者が指定しない限り、試験の前にさらなる不動態化処理は不要です。電解酸洗いと電解研磨も、同じグループに入ります。
両者が対象とする表面の状態は異なります。加工機から出た時点でスケールがなく、工具の鉄が付着している恐れがある部品は、不動態化処理の対象です。スケールのある部品は、先にスケールを除去しなければなりません。A967 は機械的または化学的な前処理を ASTM A380 に委ねており(5.3.1 項)、5.3.2 項は、不動態化の浴に入れる前に、表面から油、グリース、錆、スケールその他の異物がほぼ除かれていることを求めています。スケールの上から不動態化処理をしても、スケールは除去されません。
ステンレス製弁部品の鉄は、どこから来るのか
A967 は、その発生源を非強制の附属書に挙げています。成形、機械加工、タンブリング、ラッピングは、ステンレス部品の表面に鉄やその他の異物粒子を擦り込んだり、埋め込んだりすることがあり、その粒子が後に錆の点や染みとして現れます。定義には、鋼製工具との接触による遊離鉄も加えられています。機械加工した本体、エンドキャップ、ボール、ステムは、加工の性質上、最初のグループに入ります。
附属書には、証明に関する規則もあります。試験片が部品の代わりになるのは、機械加工、研削、熱処理、溶接など、同じ加工を経ている場合に限られます。弁部品の隣で浴に入れた棒材のクーポンは、浴が機能していることを示します。鋼製工具に触れた機械加工面の代わりにはなりません。
A967 の処理は何を規定しているのか
6 項と 7 項は、5 種類の硝酸処理と 5 種類のクエン酸処理を挙げています。硝酸の 4 種類とクエン酸の 3 種類は、決まった処方です。残る 3 種類は自由設定で、促進剤、抑制剤、独自の添加剤の有無を問わず、濃度、温度、時間はいくつでもよく、指定の試験に合格する部品が得られればかまいません。
| 処理 | 浴 | 温度 | 最短時間 |
|---|---|---|---|
| 硝酸 1 | 硝酸 20~25 vol%、重クロム酸ナトリウム 2.5 ± 0.5 wt% を添加 | 120~130 °F(49~54 °C) | 20 分 |
| 硝酸 2 | 硝酸 20~45 vol% | 70~90 °F(21~32 °C) | 30 分 |
| 硝酸 3 | 硝酸 20~25 vol% | 120~140 °F(49~60 °C) | 20 分 |
| 硝酸 4 | 硝酸 45~55 vol% | 120~130 °F(49~54 °C) | 30 分 |
| 硝酸 5 | その他の組み合わせ(他の薬品を含むか否かを問わない) | 自由。部品が試験に合格すること | |
| クエン酸 1 | クエン酸 4~10 wt% | 140~160 °F(60~71 °C) | 4 分 |
| クエン酸 2 | クエン酸 4~10 wt% | 120~140 °F(49~60 °C) | 10 分 |
| クエン酸 3 | クエン酸 4~10 wt% | 70~120 °F(21~49 °C) | 20 分 |
| クエン酸 4 | その他の組み合わせ(他の薬品を含むか否かを問わない) | 自由。部品が試験に合格すること | |
| クエン酸 5 | クエン酸 4 と同じで、浴を pH 1.8~2.2 に管理 | 自由。部品が試験に合格すること | |
数値は 2005 年版によるもので、全文を読んだうえで記載しています。現在この規格を解説している処理業者や薬品メーカーのページも、硝酸 1~4 とクエン酸 1~3 について同じ数値を挙げています。
規格は浴に優劣をつけていません。1.3 項は、特定の用途に対する鋼種、処理、合否基準の適否について推奨は行わないと述べ、5.1 項は有効性を結果に置いています。処理がある鋼種に有効かどうかは、処理した部品が合格するかどうかで決まります。買い手が処理を指定しない場合は、売り手が一覧から選びます(4.2 項)。硝酸とクエン酸のどちらがよいかという議論は、A967 では決着しません。
見落としやすい点が二つあります。最終すすぎには全固形分 200 ppm 以下の水を使うこと、そして反応はすすぎで止める必要があり、中和の工程を入れるかどうかは問われないことです。また、附属書は一部の部品を対象から外しています。浸炭した表面は不動態化処理できません。窒化した表面は、処理によって窒化層が腐食するため、行うべきではありません。440C のような高強度鋼種は、酸中で水素脆化や粒界腐食を起こすことがあり、附属書は機械的な洗浄または別の化学洗浄を推奨しています。弁に焼入れ部品や表面処理部品が含まれる場合は、その部品をどう洗浄したかを確認してください。
不動態化した表面は、どう証明するのか
A967 は、目視検査には任せていません。表面の遊離鉄とその他の陽極性汚染物という、同じものを探す試験方法を規定しています。
| 試験方法 | 条件(2005 年版) | 規格上の制限 |
|---|---|---|
| A. 水浸漬 | 蒸留水に 1 時間浸漬、空気中で 1 時間乾燥、これを 12 回以上繰り返す | 記載なし |
| B. 高湿度 | 溶剤洗浄後、湿度 97 ± 3 %、100 ± 5 °F(38 ± 3 °C)で 24 時間以上 | 記載なし |
| C. 塩水噴霧 | ASTM B117、5 % 塩水、2 時間以上 | 合金成分の少ない一部のマルテンサイト系・フェライト系鋼では、遊離鉄と無関係な陽性が出ることがある |
| D. 硫酸銅 | 溶液を塗布して 6 分以上濡れた状態に保つ。銅の析出があれば不合格 | マルテンサイト系 400 系、および Cr 16 % 未満のフェライト系 400 系には不可。食品加工用の部品には不可 |
| E. フェリシアン化カリウム-硝酸 | 塗布し、30 秒以内に濃い青色になれば金属鉄あり | オーステナイト系 200 系・300 系のごく微量の鉄用。400 系には不可。食品加工用の部品には不可 |
| F. 遊離鉄(湿潤パッド) | 湿らせた布パッドを表面に 60 分以上当てる。面積 20 in²(130 cm²)以上、部品の温度は 50 °F(10 °C)以上 | 試験方法 A や B に収まらない大型部品向け |
硫酸銅試験とフェリシアン化カリウム-硝酸試験には、本文中に同じ一文が付されています。食品加工に使用する部品に適用してはならない、というものです(17.1 項と 18.1 項)。サニタリーバルブでは、残るのは水浸漬、高湿度、塩水噴霧、湿潤パッド試験で、注文書にはそのどれかを記載します。サニタリー3ピースバルブが指定すべきそのほかの事項は、Tri-Clamp の記事で扱っています。
試験が適用されるのは、発注書で指定された場合に限られます(13.3 項)。注文書でさらに求めない限り、1 ロットにつき 1 回の試験で足ります。処理業者は、ロットを次のいずれかで定義できます。1 日以内に前処理と不動態化処理を行った類似の部品、1 回の出荷における同一ヒートの同一サイズ、または部品数が少ない場合は全数です。不合格となったロットは、新たな前処理の有無を問わず再度不動態化処理でき、その後は当初の 2 倍の数の試料で再試験します。
版によって内容が変わります。2005 年版の試験方法は A~F の 6 種類です。ASTM による 2017 年版の概要は、5 種類の試験を挙げています。水浸漬、高湿度、塩水噴霧、硫酸銅、フェリシアン化カリウム-硝酸で、これに任意の 2 種類、湿布試験と沸騰水浸漬が加わります。証明書が引用している版を確認してください。
注文書と証明書には何を記載すべきか
図面上の「不動態化済み」は、処理の一群を示すだけで、結果を示していません。規格自身の発注データを見ると、何が要求事項になるかがわかります。
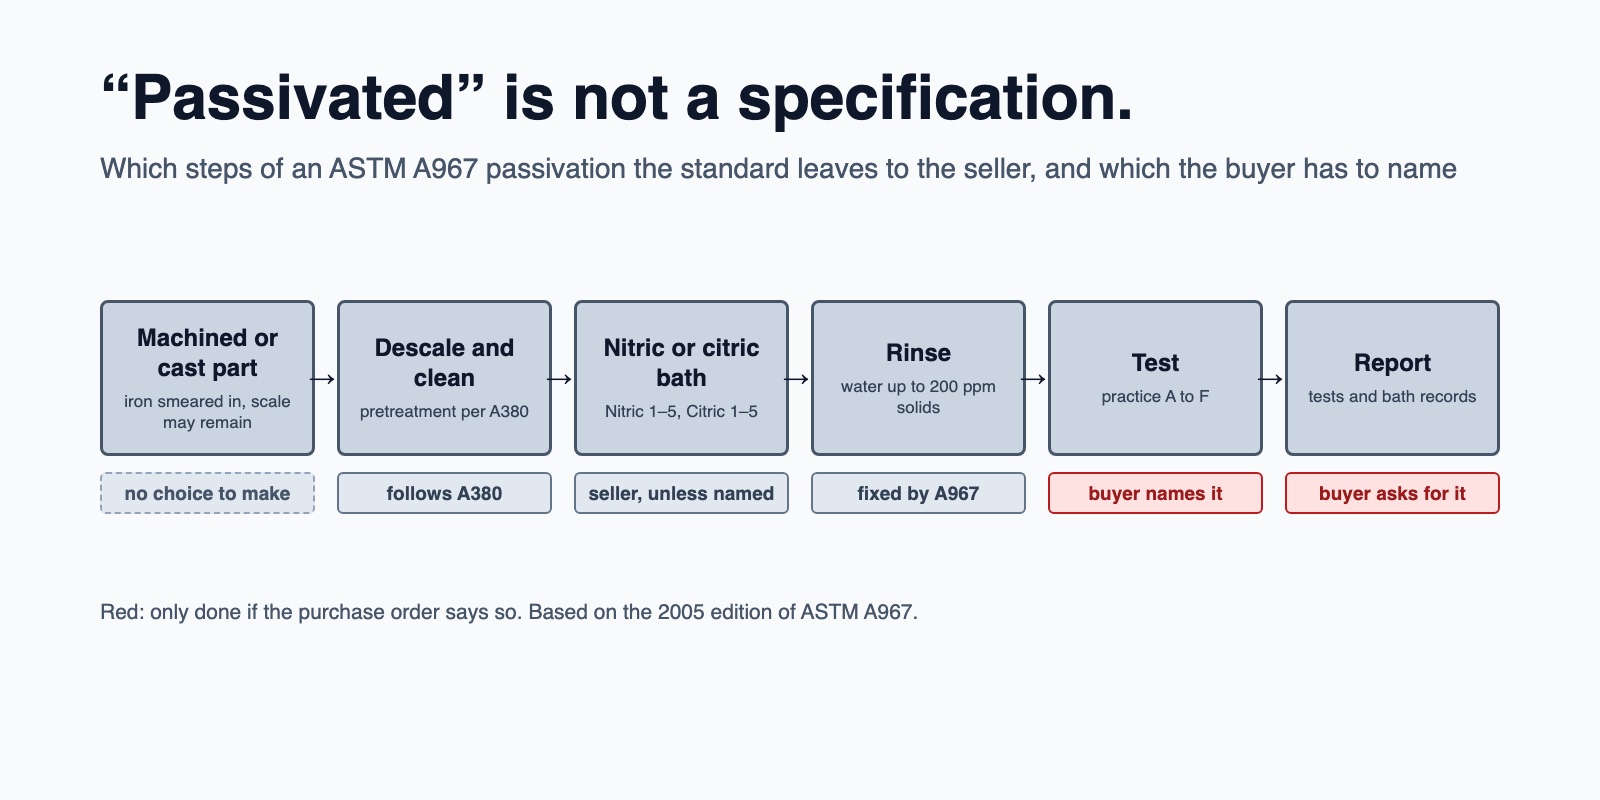
- 規格とその発行年。ASTM A967/A967M と年。どの試験が存在するかは版で決まります。
- 各部品の材料。種類と製品規格で記載します。
- 処理方法。重要な場合に限ります。そうでなければ売り手が選びます(4.2 項)。
- 試験方法。記号で指定します。4.1 項はこれを購入者の選択としており、試験は注文書が求めた場合にのみ実施されます。
- ロット。処理業者の定義が注文に合わない場合に定義します。
- 書類。使用した試験方法と試験の報告書(22.1 項)、および処理業者がロットごとに保管しなければならない浴の濃度と温度の記録で、注文書が求めれば提出されるもの(5.2.2 項)。
「不動態化処理済み」または「ASTM A967 に準拠して不動態化処理」としか書かれていない証明書は、処理の規格を示すだけで、試験は示していません。これは作業が不良だったという意味ではありません。表面が試験されたこと、またどの試験方法で試験されたかを、その証明書では示せないという意味です。同じ書類のうちヒート番号に関わる部分は、工場監査チェックリストで扱っています。
これで決まらないことは何か
不動態化処理が扱うのは、表面の状態です。ステンレス製ボールバルブが使用中に錆びるかどうかは、鋼種と環境にも左右されます。また A967 自体、どの処理がどの用途に適するかは述べていません。孔食、PREN、すき間は錆の記事、鋼種は SS316 vs SS304 の記事、本体を鋳造にすると何が変わるかは CF8M の記事で扱っています。電解研磨が表面をどう仕上げるか、その後に必要な不動態化処理については、サニタリー表面仕上げの記事にあります。
上記の処理条件、試験条件、項番号は 2005 年版によるもので、後の版では番号が異なる場合があります。依存する前に、注文書の版と照合してください。
よくある質問
ステンレス製ボールバルブには不動態化処理が必要ですか?
A967 によれば、不動態皮膜は表面からスケールと異物がなくなれば空気中で自然に形成されます。同規格の処理は、加工で残った鉄を除去することでステンレス部品の耐食性を高めることを目的としています。個々のバルブが処理されたか、どの方法で、どの試験で確認されたかは、メーカーの書類で確認する必要があります。
不動態化処理と酸洗いは同じですか?
いいえ。A967 では、不動態化処理は遊離鉄を除去するもので、スケールやヒートティント(焼け色)には一般に効果がありません。酸洗いはスケールとヒートティントを除去し、ステンレス鋼そのものも溶かします。酸洗いした表面には、別途の不動態化処理は不要です。
不動態化処理には硝酸とクエン酸のどちらがよいですか?
A967 は両方を挙げていますが、優劣はつけていません。有効性は、部品が指定の試験に合格することで示されるとしており、買い手が処理方法を指定しない場合は、売り手が一覧から選びます。
証明書の「ASTM A967 に準拠して不動態化処理」は何を証明しますか?
処理の規格を示すだけです。A967 が試験を適用するのは発注書で指定された場合に限られるため、この文言だけでは試験が実施されたことは示されません。注文書で試験方法を指定し、報告書を求める必要があります。
サニタリーバルブには A967 のどの試験が使えますか?
2005 年版は、硫酸銅試験とフェリシアン化カリウム-硝酸試験を食品加工用の部品に適用してはならないとしています。水浸漬、高湿度、塩水噴霧、湿潤パッドによる遊離鉄試験には、そのような制限はありません。ただし同規格は、合金成分の少ない一部のマルテンサイト系・フェライト系鋼では、塩水噴霧が誤った陽性を示すことがあると注記しています。
焼入れ品や窒化処理した弁部品は不動態化処理できますか?
A967 の附属書によると、浸炭した表面は不動態化処理できず、窒化した表面も、酸が窒化層を侵すため行うべきではありません。440C などの高強度鋼種は、酸中で水素脆化や粒界腐食を起こしうるため、機械的な洗浄または別の化学洗浄を推奨しています。
関連記事
参照資料:ASTM International が公開している A967/A967M-17 の抄録(対象となる処理、試験、規格は適否の推奨を行わないという記述)と、A380/A380M-17 の抄録(適用範囲と対象となる汚染物)。および、クエン酸 1~3 の数値を掲載している薬品メーカーのクエン酸不動態化処理のページ。
A967 の 2005 年版は、処理業者が配布していた写しで全文を読みました。上記の処理の数値、試験条件、項番号はすべてこの版によります。A967 の現行版と ASTM A380 は ASTM が販売しており、全文は読んでいません。注文書の版と照合してください。
表紙の画像は生成したイメージ図であり、特定の工場や製品を撮影した写真ではありません。