ステンレス製ボール弁はなぜ錆びるのか:孔食、すき間、表面に残った鉄
要点
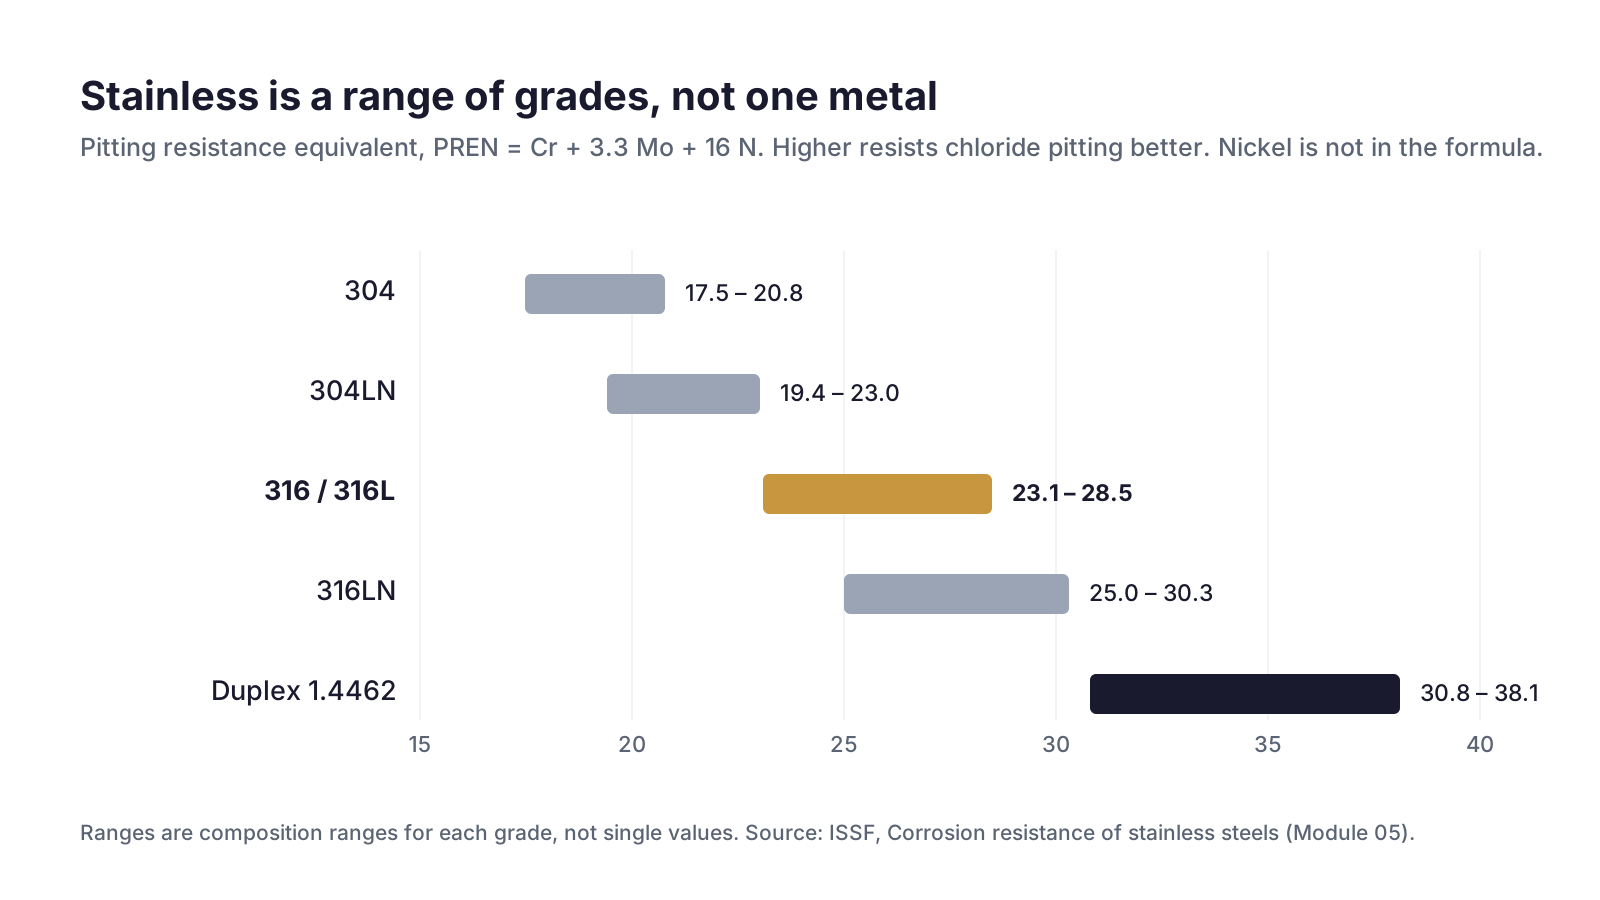
ステンレス鋼を守っているのは、厚さ 2〜3 nm の鉄とクロムのオキシ水酸化物の皮膜です。ボール弁では、この皮膜を奪う要因が三つあります。塩化物による孔食は合金で決まります。PREN = Cr + 3.3 Mo + 16 N は 304 で 17.5〜20.8、316 で 23.1〜28.5 となり、式にニッケルはありません。すき間腐食は形状で決まります。ボール弁はパッキン、シート、ガスケット継手、ねじと、すき間の集まりとして組み立てられています。三つ目は合金そのものの腐食ではありません。炭素鋼の工具、研磨材、スパッタに由来する鉄が表面に載って錆びるもので、不動態化処理がこれを除去します。痕跡の見え方は三つとも違い、対処の判断もそれぞれ異なります。
ステンレス鋼を守っているものは何か、それを奪うものは何か
守っているのは不動態皮膜です。鉄とクロムのオキシ水酸化物からなり、厚さは 2〜3 nm、透明で密着し、自己修復します。塗装系の厚さは 20〜200 µm で、はがれることがあり、自己修復はしません。この比較は国際ステンレス鋼フォーラム(ISSF)の耐食性に関する教育モジュールによるもので、ステンレスの傷は治り、塗膜の傷は治らない理由を説明しています。
自己修復には表面の酸素が要ります。すき間の中で何が起こるかを考えるとき、この点が鍵になります。
皮膜が表面全体で失われると、金属は均一に腐食します。ISSF によれば、ステンレス鋼でこれが起こるのは、一般に酸への浸漬のような場合です。弁で問題になるのは局部的な腐食であり、ボール弁では三種類が関わります。
塩化物による孔食はどう始まるのか、PREN は何を示すのか
孔食は、ごく小さな表面の凹凸や非金属介在物から始まります。孔の内部の反応によって皮膜が再生できなくなると、孔は成長を続けます。これを進める条件は二つあります。一つは温度の上昇で、ISSF は耐孔食性が大きく低下すると述べています。もう一つは塩化物濃度の上昇で、耐孔食性は塩化物濃度の対数に応じて下がります。
合金側の要因は、耐孔食指数 PREN = Cr + 3.3 Mo + 16 N にまとめられます。各元素は質量百分率です。モリブデンは 1 % あたり 3.3 倍、窒素は 16 倍で数えます。
| 材質 | EN 番号 | PREN の範囲 |
|---|---|---|
| 304 | 1.4301 | 17.5 – 20.8 |
| 304LN | 1.4311 | 19.4 – 23.0 |
| 316 / 316L | 1.4401 / 1.4404 | 23.1 – 28.5 |
| 316LN | 1.4406 | 25.0 – 30.3 |
| 二相鋼 | 1.4462 | 30.8 – 38.1 |
| CF8M 鋳造材(ASTM A351 の規定値、窒素は規定なし) | 1.4408 系 | 24.6 – 30.9(計算値) |
範囲で示すのは、各材質が成分の幅を持つためです。隣り合う材質は接しており、304LN の上端は 23.0、316 の下端は 23.1 です。CF8M の行は、CF8M の記事で示したとおり、ASTM A351 のクロムとモリブデンの規定値から本稿で計算したものです。A351 はこの材質に窒素を規定していないため、窒素は含めていません。同じ条件で窒素を除くと、鍛錬材 316 は 22.6〜27.9 と計算されます。
ISSF は、どの行にも当てはまる注意を添えています。PREN だけでは、ある材質が特定の用途に適するかどうかを予測できません。PREN は材質に順位をつけるもので、安全な塩化物濃度や安全な温度を与えません。本稿のどの表もそれを示してはいません。
ニッケルが多いほど耐食性は高いのか
孔食については、高くなりません。ニッケルは PREN の式に入っておらず、ISSF は耐孔食性がニッケル含有量に依存しないと述べています。塩化物への抵抗を与えるのはクロム、モリブデン、窒素です。ニッケルの役割は、組織をオーステナイトに保つことです。
鋳造材がその例になります。CF8M のニッケルは、鍛錬材 316 の 10.0〜14.0 % に対して 9.0〜12.0 % と低く許容されていますが、計算上の PREN の帯は 316 より上にあります。クロムやモリブデンを見ず、ニッケルの分析値で弁を判断するなら、見る元素が違っています。
ボール弁にすき間が多いのはなぜか
ISSF は、すき間腐食を、周囲の流体が入りにくい閉じた空間で起こる腐食と定義しています。例として挙げているのは、部品間の隙間や接触部、ガスケットやシールの下の空間、割れや継ぎ目、堆積物やスラッジで満たされた空間です。
機構は、先に述べた酸素の話に沿って進みます。すき間の内部では酸素が使い尽くされます。そこでの反応によって塩化物濃度が上がり、pH が下がり、やがて皮膜が再生できなくなって、すき間内の金属が腐食します。実験室での指標は臨界すき間腐食温度で、臨界孔食温度と対をなすものです。
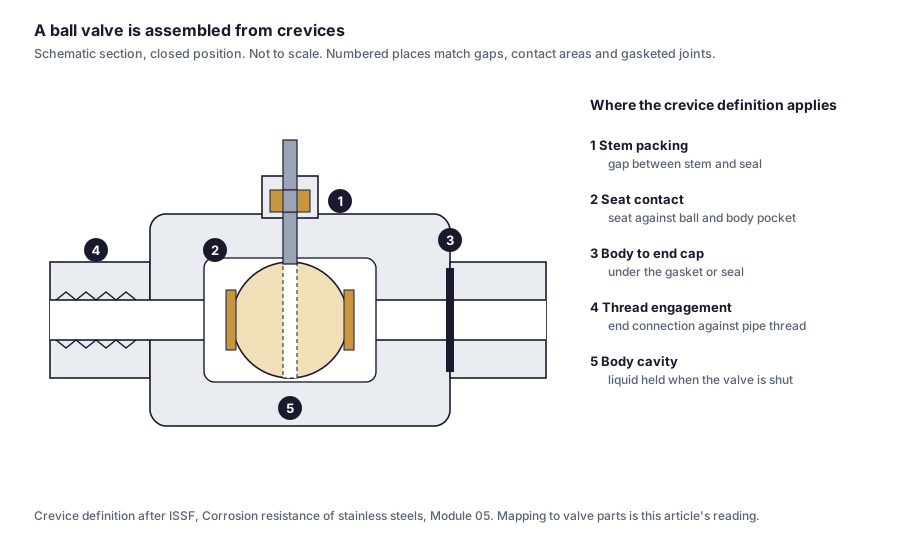
| 番号 | 箇所 | すき間をつくるもの |
|---|---|---|
| 1 | ステムパッキン | ステムとその周囲のシールとの隙間 |
| 2 | シート接触部 | ボールとボディのポケットに押し付けられるシートリング |
| 3 | ボディとエンドキャップ | ガスケットまたはシールの下の継手部 |
| 4 | ねじのはめ合い部 | 端接続のねじと配管側ねじの合わせ面 |
| 5 | ボディキャビティ | 弁を閉じたときにボールの周囲に残る液体 |
ISSF はすき間腐食を避ける方法を三つ挙げています。すき間がなく完全に排液できるよう部品を設計すること、堆積物を取り除くこと、耐性のある材質を選ぶことです。一つ目は、弁を購入する時点ですでに決まっています。パッキン、シート、ガスケット継手を備えていることが、ボール弁の成り立ちそのものだからです。購入者と使用者に残されているのは、材質と、すき間に何を溜めておくかという点です。閉じたまま停滞した液体で満たされ、キャビティに堆積物が沈んでいる弁は、この機構が説明する条件そのものです。
サニタリー弁では、キャビティを設計上の独立した課題として扱います。その側面は Tri-Clamp の記事で、仕上げとの関わりは表面仕上げの記事で扱っています。
材質が正しいのに新品の弁に錆が出るのはなぜか
その錆が、合金に由来するとは限らないからです。オーストラリアステンレス鋼開発協会(ASSDA)は、埋め込まれた鉄と遊離した鉄を、最もよく遭遇する加工上の問題とし、その粒子はすぐに錆びて腐食の起点になると述べています。挙げられている発生源は、以前に炭素鋼に使われた研磨材、炭素鋼用のワイヤブラシ、研削粉、炭素鋼を扱う作業で出る溶接スパッタです。
ステンレス製の弁は、出荷までに鋳造、研削、機械加工、取り扱いを経ます。そのどの工程でも、上のリストの発生源に触れる可能性があります。成分証明書が示すのは金属が何でできているかです。その後に表面へ何が付着したかは、何も語りません。
対策ごとに、取り除くものが異なります。
| 処理 | 除去するもの | 表面への影響 |
|---|---|---|
| 不動態化処理 | 遊離鉄。酸化鉄は除去しない。 | 外観に目立った変化はない |
| 酸洗い(通常は硝酸・ふっ酸) | 埋め込まれた鉄、焼け、その他の一部の汚染物 | 暗色の酸化皮膜と、その下の薄い金属層を取り除く |
| 電解研磨 | 酸洗いと同じ種類の汚染物 | 同じ層を制御しながら取り除き、清浄で欠陥のない表面を残す |
不動態化処理は、浴またはペーストで行う希硝酸処理です。遊離鉄を取り除き、外観は変えません。汚染物が酸化鉄である場合や、部品に焼けや埋め込まれた鉄がある場合、不動態化処理は適した手段にならず、ASSDA は酸洗いか電解研磨を挙げています。
図面に「不動態化済み」と書くだけでは、供給者に伝わる情報はわずかです。ASTM A967 は、硝酸浸漬、クエン酸浸漬、電気化学的処理を対象としています。結果を確認する試験方法も挙げており、水浸漬、高湿度、塩水噴霧、硫酸銅、フェリシアン化カリウム・硝酸、湿布、沸騰水浸漬の各試験と、遊離鉄試験です。処理方法と試験を明記した購入仕様であれば、供給者に責任を求めることができます。
腐食がボルトや溶接部の脇に出ている場合は
現場には、塩化物とは無関係の原因がほかに二つ現れます。
ガルバニック腐食は、電位の大きく異なる二つの金属が電解質の存在下で接触したときに起こり、湿度があれば十分です。電位の卑な金属が侵されます。ISSF が挙げる例は、軟鋼のボルトで固定されたステンレス板で、ボルトが腐食し、ステンレスは無傷です。基本の原則は、異種金属の接触を避けること、接触が避けられない場合は卑な金属の面積をはるかに大きくすることです。
粒界腐食は、結晶粒界にクロム炭化物が生成し、周囲の金属からクロムを奪うことで起こります。ISSF は、炭素が高く鋼が安定化されていない場合の溶接熱影響部で起こるとしています。CF3M と CF8M の炭素上限の差、0.03 % と 0.08 % は、まさにこの問題に対応するものです。
原因をどう見分けるか
損傷の見え方は、最初の手がかりになります。それはあくまで仮説で、確認には実験室での調査が必要です。
| 見つかったもの | 考えられる機構 | 何が状況を変えるか |
|---|---|---|
| 炭素鋼の工具、研磨材、ワイヤブラシ、溶接スパッタの発生源にたどれる表面の錆 | 遊離鉄による汚染 | 洗浄して不動態化処理を行う。炭素鋼の工具を部品に近づけない |
| 塩化物を含む媒体に触れる面の小さな孔や穴 | 孔食 | PREN の高い材質にする。温度または塩化物濃度を下げる |
| パッキンの下、シート接触部、ガスケットの下、ねじ部、液体が溜まる場所に集中した腐食 | すき間腐食 | PREN の高い材質にする。堆積物を取り除く。すき間そのものは設計の一部である |
| 腐食した締結部品と、その隣の無傷のステンレス部品 | ガルバニック腐食 | ステンレス製の締結部品にする。異種金属の接触を避ける |
| 溶接部の脇で結晶粒界に沿って進んだ腐食 | 粒界腐食 | 低炭素材または安定化材にする |
発注書には何を書くべきか
ここまでに見た隙間を埋める仕様の行を、図面に書く形で示します。
- 本体:ASTM A351 Grade CF8M。ステムと棒材削り出し部品:鍛錬材の規格を別に記載する。詳しくは CF8M の記事を参照。
- 使用条件:媒体の塩化物含有量と温度範囲を、供給者に明示する。PREN の比較にはこの両方が必要です。
- 表面:ASTM A967 に基づく不動態化処理。言葉だけで済ませず、方法(硝酸浸漬かクエン酸浸漬か)と合否の試験を明記する。
- 締結部品とグランド部品:ステンレス製とし、材質を明記する。
- 工程:ステンレス部品に触れる研磨材、ブラシ、工具について、ASSDA の汚染源のリストを問いとして確認する。
本稿で決着がつかないことは何か
どの材質についても、塩化物濃度の限界や温度の限界は示していません。ここで使った資料がそれを与えておらず、PREN もそのために作られた指標ではないからです。ISSF のモジュールは教育資料であり、すき間腐食と PREN の内容は一般的なもので、弁に特化したものではありません。ASSDA の不動態化に関する文章は、実務の要約です。ASTM A967 の適用範囲と試験の一覧は、公開されている適用範囲の記述から読んだもので、規格の全文は有料のため読んでいません。したがって、規格内部の方法の詳細は引用していません。五か所のすき間の位置は、一般的な定義を弁の部位に当てはめたものです。
よくある質問
短くまとめると:
孔食は合金に従うので、見るのはクロム、モリブデン、窒素で、ニッケルは無視してかまいません。すき間腐食は設計に従うため、手の届くのは材質と清浄さだけです。新品の弁の錆は表面の鉄かもしれず、それは不動態化処理で除去できます。発注書には方法と試験を書いてください。
関連記事
参照した資料: 国際ステンレス鋼フォーラム(ISSF)、Corrosion resistance of stainless steels, Module 05(不動態皮膜、孔食、PREN の表、すき間腐食、ガルバニック腐食、粒界腐食)。ASSDA、Stainless Steel Fabrication(埋め込まれた鉄、不動態化処理、酸洗い、電解研磨)。ASTM International、A967/A967M, Chemical Passivation Treatments for Stainless Steel Parts(適用範囲と試験方法)。関連規格:ASTM A351/A351M(CF8M、CF3M 鋳造品)、ASTM A276(ステンレス棒)。
304、304LN、316、316LN、二相鋼 1.4462 の PREN の範囲は、ISSF の表に印刷されている範囲です。CF8M の値は、A351 のクロムとモリブデンの範囲から計算したもの(Cr + 3.3 Mo、窒素は除く)です。ISSF の表にはほかにも材質が載っていますが、ここでは省いています。Nickel Institute の海洋環境に関する刊行物と、ステンレス鋼の洗浄とスケール除去に関する刊行物は、執筆時点で読むことができず、引用していません。