不鏽鋼球閥標示「鈍化」時,ASTM A967 到底規範了什麼?
重點摘要
在 ASTM A967 裡,鈍化是一種化學處理,用來去除不鏽鋼表面的游離鐵與其他異物,對熱染色與氧化皮一般無效。去除這些要靠酸洗,而整面酸洗過的表面不需要另外再鈍化。保護用的鉻氧化膜不是酸塗上去的,而是在乾淨的表面上於空氣中自行形成。A967 把處理槽的選擇留給賣方(除非買方指定),把測試的選擇留給買方。所以圖面或憑證上的「鈍化」兩個字,還稱不上規格。要讓它成為規格,必須寫明標準與版本、測試方法、批的定義與報告。
鈍化去除了什麼,又留下了什麼?
A967 先替這個詞下定義才使用,因為業界用它指的不只一件事。標準裡的鈍化,是用溫和的氧化劑(例如硝酸溶液)處理不鏽鋼,以去除游離鐵或其他異物。同一條文接著說,這項處理對熱染色或氧化皮一般無效。對於為了易切削而添加硫的鋼種,它也可能把表面的硫化物帶走。
保護膜是另一回事。標準說,只要表面沒有氧化皮與異物,保護膜就會在空氣或任何含氧環境中自然形成。氧化性的處理槽可以加快這個過程。標準自己舉的例子是重鉻酸鈉,它被歸為清潔後的處理,與去除鐵的處理分開。
因此,鈍化過的閥件並沒有被鍍上任何東西。而表面仍有氧化皮或熱染色的零件,也不會因為鈍化就被修復。
酸洗有什麼不同?閥件該用哪一種?
酸洗是比較激烈的處理。A967 的描述是,它能去除熱染色與氧化皮,連不鏽鋼本身也會溶解。標準說,酸洗過的表面沒有氧化皮、游離鐵與異物,不需要另外鈍化。前處理條文把這點又說了一次:如果最後一道前處理把零件整個表面都酸洗了,則在測試之前不需要再鈍化,除非採購方另有指定。電解酸洗與電解研磨也歸在同一類。
兩者對應不同的表面狀況。零件出機台時沒有氧化皮、只擔心沾到刀具的鐵,這屬於鈍化的情況。有氧化皮的零件,必須先除鏽。A967 把機械或化學的前處理交給 ASTM A380(5.3.1 節),5.3.2 節則要求在進入鈍化槽之前,表面必須實質上沒有油、油脂、鏽、氧化皮與其他異物。在氧化皮上鈍化,氧化皮不會掉。
不鏽鋼閥件上的鐵從哪裡來?
A967 在一份非強制的附錄裡列出了來源。成形、機加工、滾磨與研磨,都可能把鐵或其他異物顆粒抹在不鏽鋼零件表面,或嵌進表面,這些顆粒日後會變成鏽斑或汙漬。定義中還加上了與鋼製刀具接觸而來的游離鐵。機加工的閥體、端蓋、球與閥桿,依製程的性質就屬於第一類。
附錄在驗證上也有一條規則。只有試片經過與零件相同的加工(例如機加工、研磨、熱處理與焊接)時,才能代表零件。把一根棒材試片丟進處理槽,和閥件放在一起,只能證明處理槽有在作用,無法代表一個接觸過鋼製刀具的機加工表面。
A967 的各種處理是怎麼規定的?
第 6 節與第 7 節列出五種硝酸處理與五種檸檬酸處理。其中四種硝酸處理與三種檸檬酸處理有固定的配方。其餘三種是開放的:濃度、溫度與時間不限,可以加或不加促進劑、抑制劑或專有添加劑,只要處理出來的零件能通過指定的測試即可。
| 處理 | 處理槽 | 溫度 | 最短時間 |
|---|---|---|---|
| 硝酸 1 | 20 至 25 vol% 硝酸,加 2.5 ± 0.5 wt% 重鉻酸鈉 | 120 至 130 °F(49 至 54 °C) | 20 分鐘 |
| 硝酸 2 | 20 至 45 vol% 硝酸 | 70 至 90 °F(21 至 32 °C) | 30 分鐘 |
| 硝酸 3 | 20 至 25 vol% 硝酸 | 120 至 140 °F(49 至 60 °C) | 20 分鐘 |
| 硝酸 4 | 45 至 55 vol% 硝酸 | 120 至 130 °F(49 至 54 °C) | 30 分鐘 |
| 硝酸 5 | 其他組合,可加或不加其他化學品 | 開放。零件必須通過測試 | |
| 檸檬酸 1 | 4 至 10 wt% 檸檬酸 | 140 至 160 °F(60 至 71 °C) | 4 分鐘 |
| 檸檬酸 2 | 4 至 10 wt% 檸檬酸 | 120 至 140 °F(49 至 60 °C) | 10 分鐘 |
| 檸檬酸 3 | 4 至 10 wt% 檸檬酸 | 70 至 120 °F(21 至 49 °C) | 20 分鐘 |
| 檸檬酸 4 | 其他組合,可加或不加其他化學品 | 開放。零件必須通過測試 | |
| 檸檬酸 5 | 同檸檬酸 4,處理槽控制在 pH 1.8 至 2.2 | 開放。零件必須通過測試 | |
以上數字取自 2005 年版,該版本已通讀全文。現今介紹這份標準的處理廠與化學品供應商網頁,所列硝酸 1 至 4 與檸檬酸 1 至 3 的數字與此相同。
標準沒有替處理槽排名。1.3 節說,它不對任何鋼種、處理方式或驗收準則是否適用於特定用途提出建議;5.1 節則把有效與否放在結果上:處理後的零件通過測試,這項處理就適用於該鋼種。買方沒有指定處理方式時,由賣方從清單中選一種(4.2 節)。硝酸與檸檬酸孰優孰劣的爭論,A967 並沒有解決。
有兩個細節容易漏掉。最後一道沖洗用的水,總固形物不得超過 200 ppm,而且要靠沖洗來終止反應,中間可以加或不加中和步驟。另外,附錄把某些零件排除在外:滲碳的表面無法鈍化,氮化的表面不該鈍化,因為處理會腐蝕氮化層;440C 這類高強度鋼種在酸中可能發生氫脆或晶間腐蝕,所以附錄建議對它改用機械或其他化學清潔。閥裡如果有硬化或經表面處理的零件,要問那個零件是怎麼清潔的。
鈍化後的表面要怎麼證明?
A967 不靠目視檢查。它提供了幾種測試方法,找的都是同一樣東西:表面的游離鐵與其他陽極性汙染物。
| 方法 | 條件(2005 年版) | 標準中的限制 |
|---|---|---|
| A. 水浸 | 蒸餾水中 1 小時,空氣中乾燥 1 小時,至少重複 12 次 | 未載明 |
| B. 高濕度 | 溶劑清潔後,在 97 ± 3 % 濕度、100 ± 5 °F(38 ± 3 °C)下至少 24 小時 | 未載明 |
| C. 鹽霧 | ASTM B117,5 % 鹽水溶液,至少 2 小時 | 對某些合金含量較低的馬氏體或肥粒鐵鋼,可能出現與游離鐵無關的陽性結果 |
| D. 硫酸銅 | 溶液擦塗後保持濕潤至少 6 分鐘;出現銅沉積即為不合格 | 不適用於馬氏體 400 系列,或鉻含量低於 16 % 的肥粒鐵 400 系列。不適用於食品加工用零件 |
| E. 鐵氰化鉀-硝酸 | 擦塗後,30 秒內出現深藍色表示有金屬鐵 | 用於奧氏體 200 與 300 系列上極微量的鐵。不適用於 400 系列。不適用於食品加工用零件 |
| F. 游離鐵(濕墊) | 濕布墊貼在表面至少 60 分鐘,面積至少 20 in²(130 cm²),零件溫度 50 °F(10 °C)或更高 | 供無法採用 A 或 B 方法的大型零件使用 |
硫酸銅與鐵氰化鉀-硝酸這兩種測試,在條文中有同一句話:不得用在食品加工用的零件上(17.1 節與 18.1 節)。對衛生級閥門而言,剩下的是水浸、濕度、鹽霧與濕墊測試,訂單上應該寫明用哪一種。衛生級三片式閥門還需要指定哪些項目,見Tri-Clamp 那篇文章。
測試只有在採購訂單指定時才施行(13.3 節)。除非訂單要求更多,每批做一次測試即可。處理廠可以把批定義為:一天內前處理並鈍化的相似零件;同一爐號、同一尺寸、同一次出貨的零件;或在零件很少時,整個生產批次。不合格的批可以重新鈍化,可以重做或不重做前處理,之後以原先兩倍的試樣數量重新測試。
版本很重要。2005 年版有 A 至 F 六種方法。ASTM 對 2017 年版的摘要列出五種測試,分別是水浸、高濕度、鹽霧、硫酸銅與鐵氰化鉀-硝酸,另有兩種選用的測試:濕布與沸水浸泡。請讀憑證所引用的那個版本。
訂單與憑證應該寫什麼?
圖面上的「鈍化」只指出一類處理,沒有說結果。要讓它變成要求,要看標準自己的訂購資料:
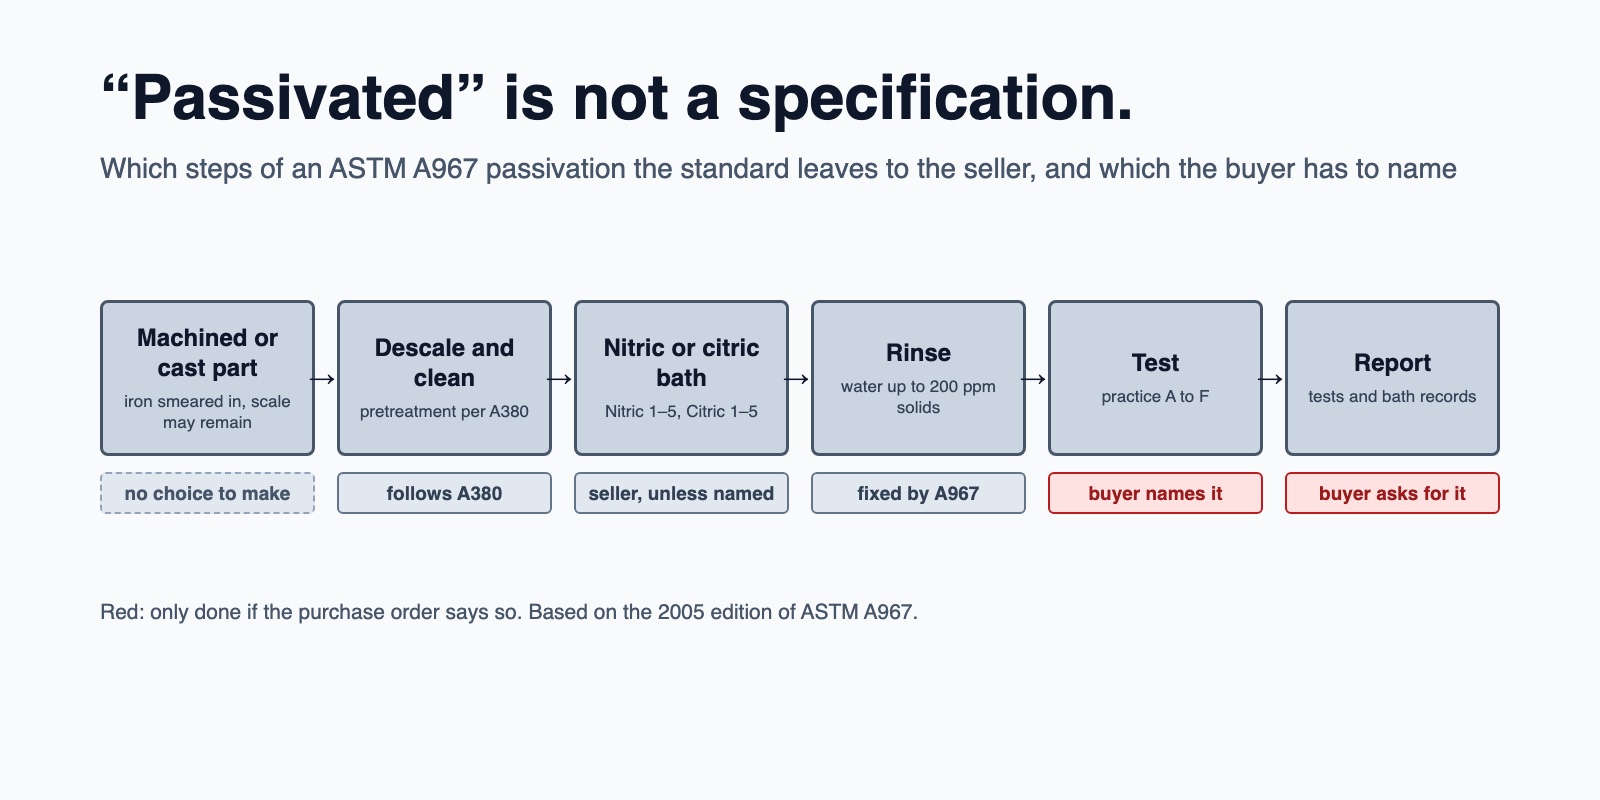
- 標準與日期。ASTM A967/A967M 加上年份。版本決定了有哪些測試。
- 每個零件的材質,依型號與產品規格。
- 處理方式,只在有影響時才指定。否則由賣方選擇(4.2 節)。
- 測試方法,以字母指定。4.1 節規定這由採購方選擇,而且只有訂單要求時才會測試。
- 批,如果處理廠的定義不符合訂單需求。
- 文件。所用方法與測試的報告(22.1 節),以及處理廠必須為每一批保存的處理槽濃度與溫度紀錄,訂單要求時須能提供(5.2.2 節)。
如果憑證只寫「鈍化」或「依 ASTM A967 鈍化」,就只標明了處理標準,沒有測試。這不代表工作做得差,而是代表這張憑證無法證明表面測試過,也無法證明用的是哪一種方法。同一批文件裡爐號那一側的查核,見工廠稽核清單。
這篇沒有回答什麼?
鈍化處理的是表面的狀況。不鏽鋼球閥在使用中會不會生鏽,還取決於鋼種與環境,而 A967 本身也不說哪種處理適合哪種用途。孔蝕、PREN 與縫隙,見生鏽那篇文章;鋼種見 SS316 vs SS304 那篇;閥體改用鑄造會有什麼變化,見 CF8M 那篇。電解研磨處理後的表面是什麼狀態,以及隨後必須進行的鈍化,見衛生級表面處理那篇文章。
上述處理參數、測試條件與條文編號取自 2005 年版,後來的版本可能編號不同。引用某一條之前,請對照訂單上的版本核對。
常見問題
不鏽鋼球閥一定要鈍化嗎?
A967 指出,表面沒有氧化皮與異物之後,鈍化膜會在空氣中自行形成;它所列的處理,目的是去除加工留下的鐵,以提高不鏽鋼零件的耐腐蝕性。至於某一顆閥有沒有處理、用什麼方法、做過什麼測試,要看製造商的文件。
鈍化和酸洗是同一回事嗎?
不是。依 A967,鈍化去除的是游離鐵,對氧化皮與熱染色一般無效。酸洗會去除氧化皮與熱染色,連不鏽鋼本身也會溶掉一層,酸洗過的表面不需要另外再鈍化。
鈍化該用硝酸還是檸檬酸?
A967 兩種都列出,也沒有排優劣。它說處理是否有效,要看零件能不能通過指定的測試;買方如果沒有指定處理方式,就由賣方從清單中選一種。
憑證上寫「依 ASTM A967 鈍化」能證明什麼?
它只標明了處理所依據的標準。A967 只在採購訂單指定時才施行測試,所以光是這句話,並不表示做過任何測試。訂單上必須寫明測試方法,並要求提供報告。
衛生級閥門可以用 A967 的哪些測試?
2005 年版的條文說,硫酸銅測試與鐵氰化鉀-硝酸測試不得用在食品加工用的零件上。水浸、高濕度、鹽霧與濕墊游離鐵測試沒有這項限制,不過標準也提醒,鹽霧測試對某些合金含量較低的馬氏體或肥粒鐵鋼,可能出現誤導性的陽性結果。
硬化或氮化過的閥件可以鈍化嗎?
A967 的附錄說,滲碳的表面無法鈍化,氮化的表面不該鈍化,因為酸會侵蝕氮化層。附錄也說,440C 與類似的高強度鋼種在酸中會有氫脆或晶間腐蝕的風險,建議改用機械或其他化學方式清潔。
相關文章
資料來源:ASTM International 公開的摘要:A967/A967M-17(涵蓋的處理、測試,以及標準不對適用性提出建議的聲明)與 A380/A380M-17(適用範圍與所處理的汙染物);以及一家化學品供應商的檸檬酸鈍化網頁,其中印有檸檬酸 1 至 3 的數字。
A967 的 2005 年版已通讀全文,來源是一家處理廠流通的影本,上文每一個處理數字、測試條件與條文編號都取自該版本。A967 現行版與 ASTM A380 由 ASTM 販售,並未通讀全文。請對照訂單上的版本核對。
封面圖為生成圖示,並非特定工廠或產品的照片。